


Machines de formage de rouleaux de canaux à entretoises solaires
Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détailsInsérez une bobine de 1,5 mm de nuance 304 dans une ligne qui faisait juste passer de l'acier galvanisé de 2,0 mm en douceur, et le premier profil sera presque certainement hors tolérance. Rien n'est cassé. Le ressort a changé. L'acier inoxydable continue de durcir à chaque passage, de sorte qu'une fleur en rouleau réglée pour l'acier au carbone a généralement besoin de plus de stations, de plus de courbure excessive et d'une approche de lubrification complètement différente avant de tenir un angle en acier inoxydable. Ce qui suit est ce qui compte réellement lorsque vous installez ou achetez une ligne de profilage en acier inoxydable.
L'acier inoxydable de formage à froid exige une force de formage plus élevée, plus de passes et une plus grande compensation de courbure que le formage de la même épaisseur d'acier au carbone, car l'acier inoxydable austénitique maintient l'écrouissage à travers chaque station au lieu de s'installer dans un plateau de contrainte d'écoulement stable.
Trois propriétés matérielles déterminent presque toute la différence pratique entre l'exécution de l'acier 304 et l'exécution de l'acier galvanisé au même calibre :
L'acier inoxydable a également un coefficient de friction plus élevé contre l'acier à outils et environ un tiers de la conductivité thermique de l'acier au carbone, de sorte que la chaleur se concentre au niveau de la zone de contact du rouleau au lieu de se dissiper dans la bande.
La nuance d'acier inoxydable que vous sélectionnez avant la conception de l'outillage détermine le nombre de stations de formage et les rayons des rouleaux, car les nuances austénitiques telles que 304 et 316 nécessitent le plus de passes, tandis que les nuances ferritiques et martensitiques nécessitent moins de passes mais comportent un risque de fissuration beaucoup plus élevé.
Les qualités austénitiques durcissent rapidement mais restent ductiles, c'est pourquoi elles tolèrent une longue fleur en rouleau. Les qualités ferritiques telles que 430 ont un allongement plus faible et une limite d'élasticité qui se comporte différemment en traction et en compression, de sorte qu'elles ont tendance à se rompre au niveau de la ligne de courbure plutôt que de rebondir progressivement.
| Note | Rp0,2 typique (MPa) | Écrouissage | Note pratique |
| 304 / 304L | 205 à 310 | Élevé, n autour de 0,45 | Nuance austénitique de référence. Fleur en rouleau la plus longue, retour élastique le plus fort, très tolérante aux flexions répétées |
| 316 / 316L | 205 à 310 | Élevé, semblable à 304 | Se forme un peu comme 304. À utiliser pour l'exposition au chlorure ou à la mer. Un coût plus élevé justifie un contrôle plus strict des déchets |
| 201 | 350 à 450 | Moyen à élevé | Bobine entrante plus dure que la 304. Nécessite plus de force de formage et un contrôle minutieux du rayon dans les virages serrés |
| 430 | 310 à 400 | Faible | Ferritique. Moins de stations, mais le risque de fissuration des bords et des virages augmente fortement en dessous d'un rayon de courbure de 1 tonne |
| 409 | 170 à 250 | Faible | Le plus simple à former. Utilisé pour les profils d'échappement et de bouclier thermique où la demande de corrosion est modérée |
Une erreur courante consiste à concevoir un seul rouleau de fleurs pour toute la famille. Un ensemble d'outils qui exécute confortablement le 304 est généralement sur-conçu pour le 430, et un ensemble d'outils construit pour le 430 fissurera le 304 à la dernière station car il ne laisse pas assez de place pour que le matériau puisse être redistribué.
Si vous êtes nouveau dans l'architecture de la machine elle-même, la structure de base des stations, des arbres et des entraînements est abordée dans ce document. principes fondamentaux de la profileuse page. Les paramètres d'outillage doivent encore être recalculés à partir de zéro pour l'inox.
Pour réussir le profilage de l'acier inoxydable, il faut contrôler cinq paramètres d'outillage, et les deux premiers représentent la plupart des échecs observés sur les nouvelles lignes : l'incrément d'angle par passe et l'espacement entre les passes.
Les lignes en acier au carbone présentent souvent 8 à 12 degrés de courbure par station. L'acier inoxydable doit rester entre 5 et 8 degrés pendant les premiers passages et se rétrécir davantage vers la fin, car c'est là que l'écrouissage accumulé mord. Aller au-dessus de 10 degrés sur 304 dans les stations ultérieures produit une onde de bord qu'aucun réglage du redresseur ne supprimera.
Un profilé en acier inoxydable de même section nécessite généralement deux à quatre stations de plus que son équivalent en acier au carbone. Les stations supplémentaires ne sont pas là pour plier plus de matériau, elles sont là pour le plier plus doucement et pour donner un retour élastique quelque part pour récupérer entre les passes.
Des diamètres de rouleaux plus grands réduisent l'angle de contact et répartissent la charge de formage, mais ils augmentent également l'arc de contact et le levier de retour élastique. Pour les aciers inoxydables compris entre 0,8 mm et 2,0 mm, des diamètres de rouleaux compris entre 120 et 180 mm constituent un point de départ raisonnable. La déflexion de l'arbre est ici plus importante que sur l'acier au carbone car la charge est plus élevée.
Prévoyez 4 à 7 degrés de courbure excessive sur une bride à 90 degrés en acier inoxydable de 1,5 mm, soit environ le double de ce que vous utiliseriez sur du galvanisé. La compensation doit être répartie sur les deux ou trois dernières stations de formage ainsi que sur les passes de dimensionnement plutôt que d'être appliquée en une seule fois.
L'acier à outils D2 ou DC53 trempé à 58 à 62 HRC est le choix habituel. Une finition chromée dure de 5 à 10 microns sur les rouleaux de travail réduit la friction et le ramassage du métal. Les rouleaux polis conviennent parfaitement au matériau 2B, mais marqueront visiblement une surface BA ou miroir en cas de glissement relatif.
Les bandes de tolérance pour les profils personnalisés sont plus strictes que ce à quoi la plupart des acheteurs s'attendent, et les numéros spécifiques aux matériaux méritent d'être lus avant de signer un dessin. Il existe une référence utile sur Tolérances de conception de profilage personnalisées et sélection des matériaux qui couvre le boîtier en acier inoxydable plus en détail.
La plupart des rebuts cosmétiques lors du profilage en acier inoxydable proviennent du glissement relatif entre le rouleau et la bande, et non du pliage lui-même. C'est pourquoi la protection de la surface et l'adaptation de la vitesse du rouleau sont plus importantes que les rayons de courbure sur une ligne en acier inoxydable.
Lorsqu'une surface de rouleau se déplace plus rapidement ou plus lentement que la bande au point de contact, la bande est traînée latéralement. Sur l'acier au carbone, cela apparaît comme une éraflure terne facile à ignorer. Sur l'acier inoxydable, il déchire le film protecteur, ramasse le métal sur le rouleau, puis répète la même marque sur chaque longueur de bobine suivante.
Ces surfaces tolèrent des traces de glissement mineures car la finition diffuse déjà la lumière. Un film protecteur PE provenant du moulin suffit généralement. La vitesse de ligne peut être légèrement plus élevée et les exigences de polissage au rouleau sont moins sévères.
Toute marque de traînée longitudinale est un rejet. Maintenez la vitesse de surface des rouleaux adaptée à la vitesse de la bande à environ 1 pour cent, réduisez la vitesse de ligne de 20 à 30 pour cent et utilisez des rouleaux en chrome dur ou polis avec un lubrifiant dédié plutôt qu'une huile de formage à usage général.
Deux habitudes pratiques sont utiles ici. Tout d'abord, laissez le film protecteur à travers la section de formage et retirez-le seulement après la presse de découpe, pas avant. Deuxièmement, vérifiez le ramassage des rouleaux à chaque quart de travail pendant la première semaine d'un nouvel emploi. Un seul point lumineux sur un rouleau se transférera sur des centaines de mètres de bande avant que quiconque ne le remarque.
Les lignes de profilage d'acier inoxydable fonctionnent généralement à 50 à 70 % de la vitesse de ligne utilisée pour la même épaisseur d'acier galvanisé, et il s'agit d'une décision délibérée du processus plutôt que d'une limitation de la machine.
Un fonctionnement plus rapide augmente la température au contact du rouleau, augmente la récupération du métal, accélère l'usure du rouleau et rend le retour élastique moins prévisible, car les propriétés du matériau dépendent désormais également de la température. Plus lent est moins cher que la mise au rebut des bobines.
Le choix du lubrifiant est l’endroit où de nombreuses lignes en acier inoxydable perdent discrètement de l’argent. Les huiles chlorées offrent d'excellentes performances extrême pression sur l'acier au carbone mais peuvent laisser des résidus favorisant les piqûres sur l'acier inoxydable s'ils ne sont pas complètement éliminés. Un synthétique sans chlore avec une teneur élevée en EP est la valeur par défaut la plus sûre, appliqué avec un chiffon en feutre ou un applicateur à rouleau plutôt qu'un système d'inondation qui recouvre toute la machine.
L'usure des rouleaux sur l'acier inoxydable est environ 1,5 à 2 fois supérieure à celle observée sur l'acier au carbone pour le même tonnage. Cela ne veut pas dire que vous avez besoin d’outils exotiques. Cela signifie que vous devez planifier un intervalle d'inspection des rouleaux en fonction du tonnage plutôt que du temps calendaire, et conserver un jeu de rouleaux de rechange, qui s'usent le plus rapidement.
Une ligne de profilage à froid standard constitue le choix le plus économique pour l'acier inoxydable lorsque la géométrie du profil et les exigences de surface sont à la fois stables et déjà couvertes par une série de machines existantes ; une ligne personnalisée est le seul itinéraire réalisable une fois que la section, l'épaisseur du matériau ou la finition se situe en dehors de ces plages.
Pour le travail de l'acier inoxydable en particulier, deux familles de profilés reviennent régulièrement dans les demandes de renseignements et toutes deux s'appuient sur des plates-formes standards éprouvées.
 Machine de formage de rouleaux de canal à contrefiche solaire Machine de profilage automatisée pour profilés de support photovoltaïques, produisant des rails C/U, des pannes Z/Σ et des manchons à vis de terre en acier revêtu, aluminium ou acier inoxydable. Voir le produit →
Le canal à support solaire en est un bon exemple. La jambe de force en acier inoxydable est spécifiée pour les installations côtières et à forte humidité où la durée de vie du revêtement galvanisé est le facteur limitant. La section est simple, les tolérances sont gérables et une machine standard avec un jeu de rouleaux spécifique à l'acier inoxydable couvre la plupart de la demande sans aucune ingénierie personnalisée.
 Machine de formage de rouleaux de chemins de câbles Machine de profilage automatique pour chemins de câbles à échelles, plateaux et canaux, traitant des bobines d'acier galvanisé, d'alliage d'aluminium ou d'acier inoxydable pour l'énergie, les communications et la construction. Voir le produit →
Le chemin de câbles est similaire. Les chemins de câbles en acier inoxydable pour les usines alimentaires, les installations chimiques et les plates-formes offshore sont un produit bien établi, et la séquence de perforation et de pliage est suffisamment standardisée pour qu'une plate-forme éprouvée soit généralement plus rapide et moins chère qu'une conception sur mesure.
Là où une ligne personnalisée devient inévitable, c'est une épaisseur inférieure à 0,8 mm, des rayons de courbure très serrés, des sections asymétriques ou une exigence de surface qui exclut tout contact glissant. Dans ces cas-là, la fleur du rouleau, le matériau du rouleau et la configuration de l'entraînement doivent tous être conçus ensemble.
 Machine de formage de rouleaux de lit de jardin Ligne automatisée pour garde-corps de parterres de fleurs, bordures de jardin et bacs de plantation étagés, produisant des profils ondulés, à grain de bois ou multicolores pour le verdissement du paysage. Voir le produit →
Les bordures de jardin et les petits profilés décoratifs similaires constituent un cas typique de personnalisation. La section est étroite, le matériau est souvent inoxydable d'une épaisseur de 0,5 à 0,8 mm et la surface visible doit ressortir sans marque, de sorte que la conception de l'outillage est pilotée par le contrôle des contacts autant que par la géométrie du pliage.
Les tests d'acceptation en usine pour une ligne de profilage d'acier inoxydable doivent se concentrer sur quatre éléments : la tolérance de section sur une bobine complète, l'état de surface, l'usure des rouleaux après un tonnage défini et la stabilité de la vitesse à la sortie nominale.
Oui, mais pas sans changements. Les postes de formage, la fleur de rouleau et la lubrification sont tous à revoir. Dans la pratique, le châssis et les entraînements sont généralement réutilisables, tandis que les rouleaux et la compensation du retour élastique doivent presque toujours être repensés pour une limite d'élasticité plus élevée et un retour élastique plus important de l'acier inoxydable.
La cause la plus fréquente est un retour élastique sous-compensé, suivi d'un angle excessif par passage dans les stations ultérieures. L'acier inoxydable rebondit deux à trois fois plus que l'acier à faible teneur en carbone, de sorte qu'une fleur en rouleau conçue avec des valeurs en acier au carbone fournira systématiquement des angles ouverts qui dérivent davantage à mesure que l'outillage s'use.
Ils se comportent presque de la même manière sur la ligne. Les deux sont austénitiques avec un exposant d'écrouissage similaire et une limite d'élasticité entrante similaire, de sorte que la même fleur en rouleau exécute généralement les deux. La différence réside dans le coût et les performances contre la corrosion, et non dans la formabilité.
En règle générale, prévoyez deux à quatre stations de plus que le profil équivalent en acier au carbone, avec 5 à 8 degrés de courbure par passe dans les premières stations et moins vers la fin. Les sections complexes avec plusieurs retours peuvent nécessiter beaucoup plus.

Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détails
La machine de formage de profilés de palettes est un équipement de roulement intelligent spécialement utilisé pour produire les composants essentie...
Voir les détails
Les machines de formage de rouleaux de poutres en caisson sont un équipement de production de base dans l'industrie de la fabrication d'é...
Voir les détails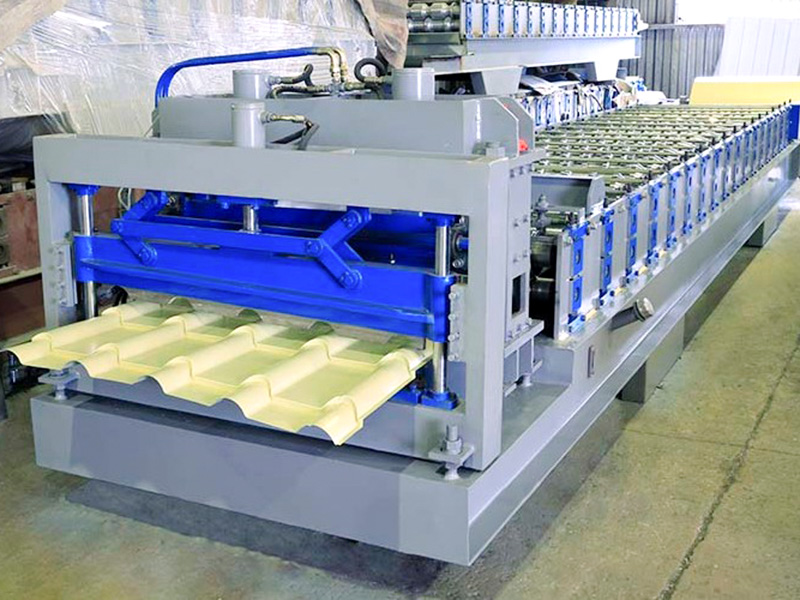
La machine de formage de rouleaux de tuiles émaillées en métal est un équipement spécialisé conçu pour transformer des bobines d'acier revêtue...
Voir les détails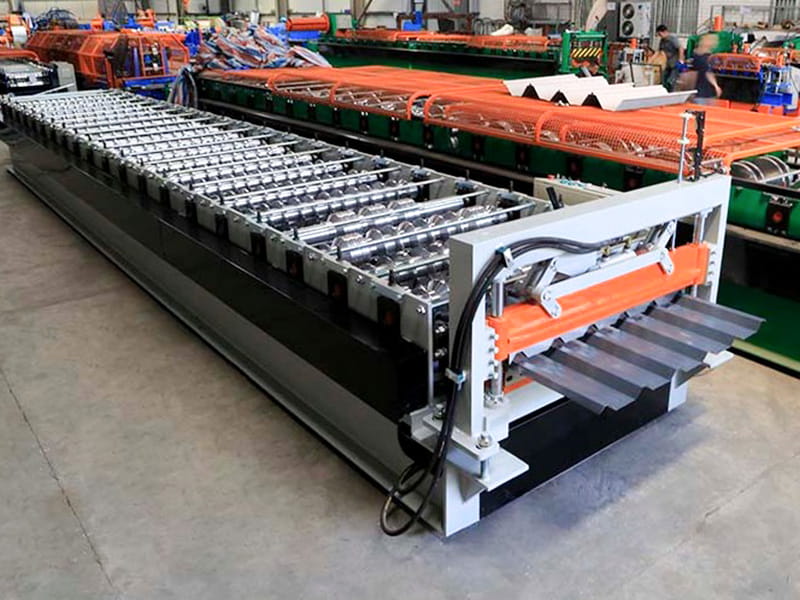
Le profil IBR 1000 est un système de toiture classique, reconnu internationalement, largement adopté dans des régions telles que l'Australie, ...
Voir les détails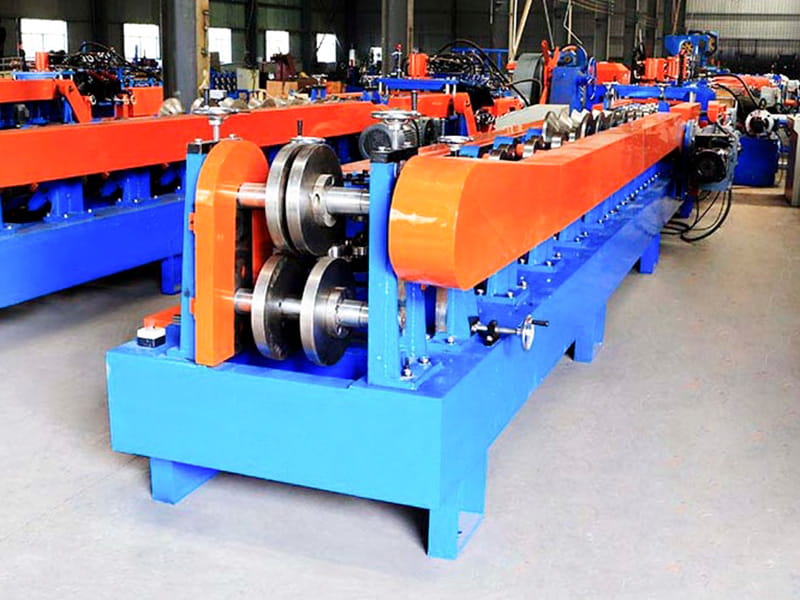
La machine de formage de rouleaux de pannes de type CZ 100-300 est un système de formage à froid polyvalent et flexible spécialement conçu pour les...
Voir les détails

Copyright©Jiangyin Hailong Machinery Factory All rights reserved Fabricants de machines de formage de rouleaux
