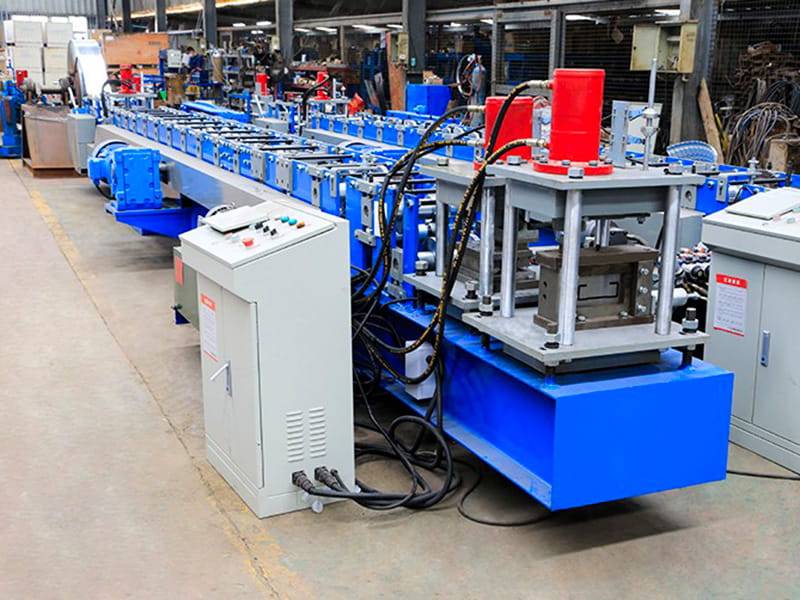
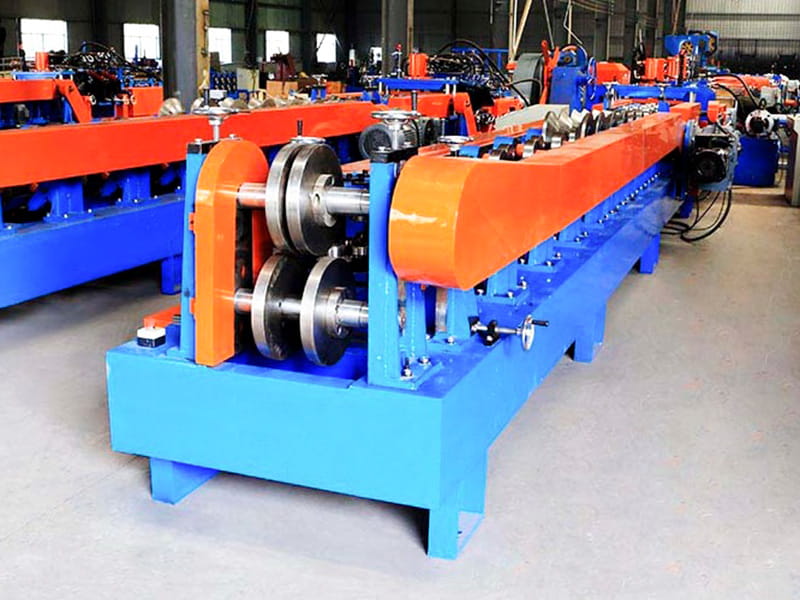
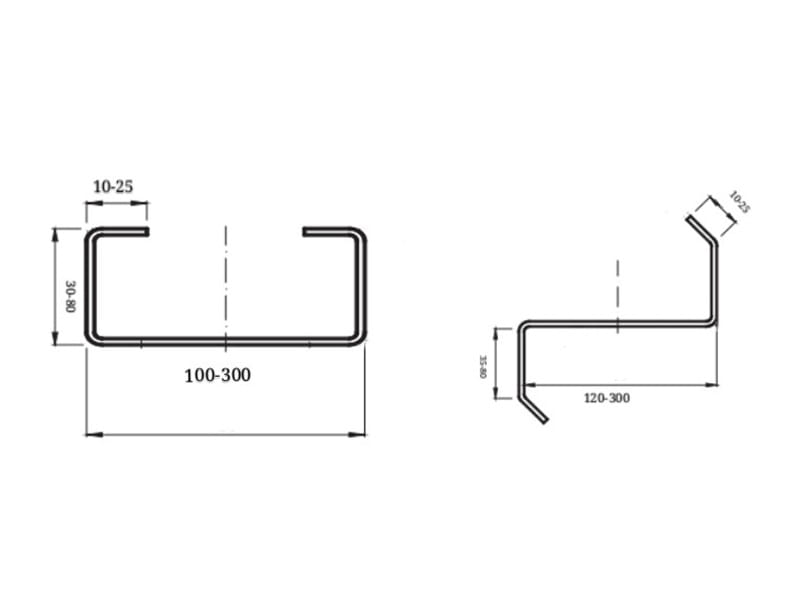
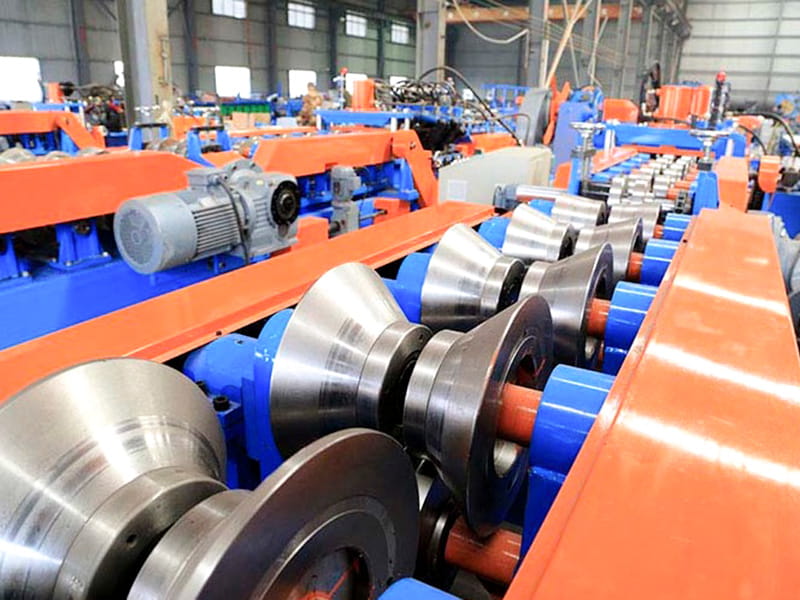
La machine de formage de rouleaux de pannes de type CZ 100-300 est un système de formage à froid polyvalent et flexible spécialement conçu pour les systèmes d'enveloppe de bâtiment à structure en acier. En intégrant deux ensembles de systèmes de rouleaux de formage (pour sections en C et en Z) ou en utilisant un châssis principal réversible, la machine permet une commutation rapide entre la production de pannes en section C (avec lèvres) et de pannes en Z (avec lèvres et brides inclinées).
Jiangyin Hailong Machinery Factory est Machine de formage de rouleaux de pannes entièrement automatique de type CZ100-300 Fournisseur en Chine. Avec plus de 1200 relations clients, nous servons de nombreuses industries avec des équipements de profilage sur mesure, fournissant Machine de formage de rouleaux de pannes entièrement automatique de type CZ100-300 à vendre.
1. Composants de l'équipement
S'appuyant sur une ligne de formage à froid standard, la machine CZ intègre des fonctionnalités de base telles qu'un système d'échange de cadre et un système de coupe à angle réglable. La configuration complète est la suivante :
1). Dérouleur : prend en charge les bobines d'acier de grand diamètre ; équipé de capacités de déroulement motorisées ou non et d'un système de freinage amortisseur.
2). Unité de nivellement et d'alimentation hydraulique : élimine les contraintes internes du matériau et garantit que la surface de la bande est plate avant d'entrer dans la zone de formage.
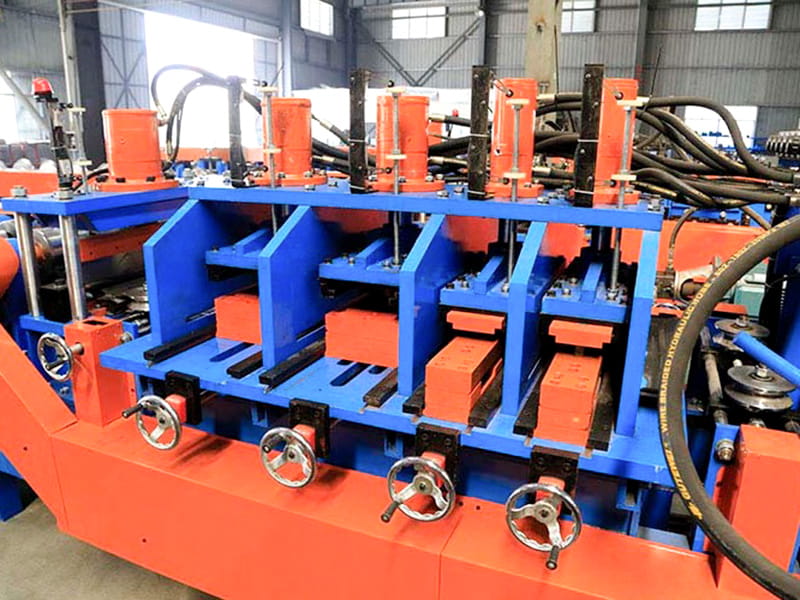
3). Système de poinçonnage réglable servomoteur : comprend des matrices multi-stations réglables, permettant un positionnement et une commutation rapides entre les trous d'âme allongés (pour les sections en C) et les trous de chevauchement de bride (pour les sections en Z).
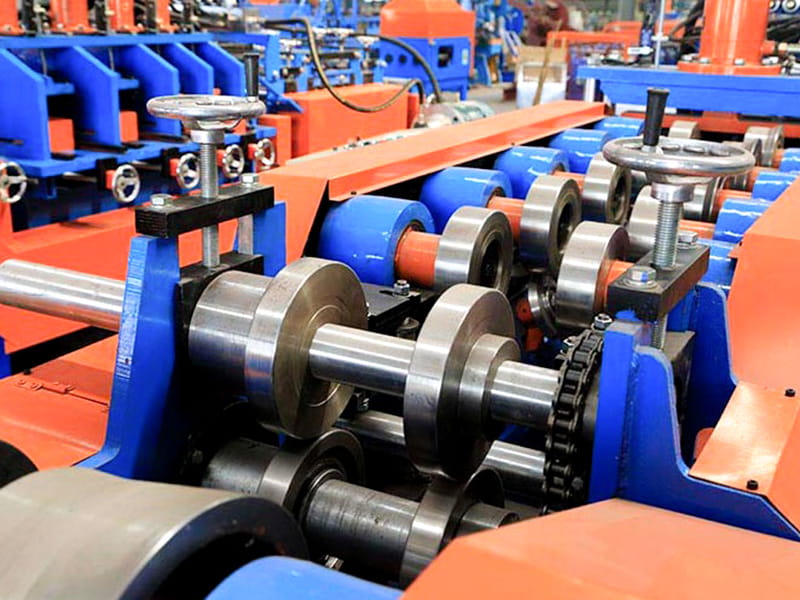
4). Unité principale de formage de rouleaux (zone technologique de base) :
Type réversible (haut de gamme) : l'ensemble du cadre en forme d'arc est monté sur un grand roulement d'orientation ; un entraînement hydraulique permet une rotation de ±180° pour une commutation instantanée entre les systèmes de rouleaux C et Z (temps de changement de profil ≤ 15 minutes).
Type coulissant (économique) : Deux jeux de rouleaux indépendants sont montés sur une base coulissante ; le changement implique le coulissement latéral des ensembles pour le remplacement (durée : environ 2 à 3 heures), ce qui le rend adapté aux scénarios avec moins de spécifications et une fréquence de changement plus faible.
5). Machine de découpe hydraulique à angle réglable (clé différenciatrice) : contrairement au cisaillement vertical standard, l'ensemble de lames de coupe permet des réglages d'angle (généralement ± 15° à 30°) pour répondre aux exigences de chevauchement des pannes en Z. Cela garantit que la coupe en angle s'aligne précisément avec l'espace de chevauchement, éliminant ainsi le besoin de coupe sur site lors de l'installation.
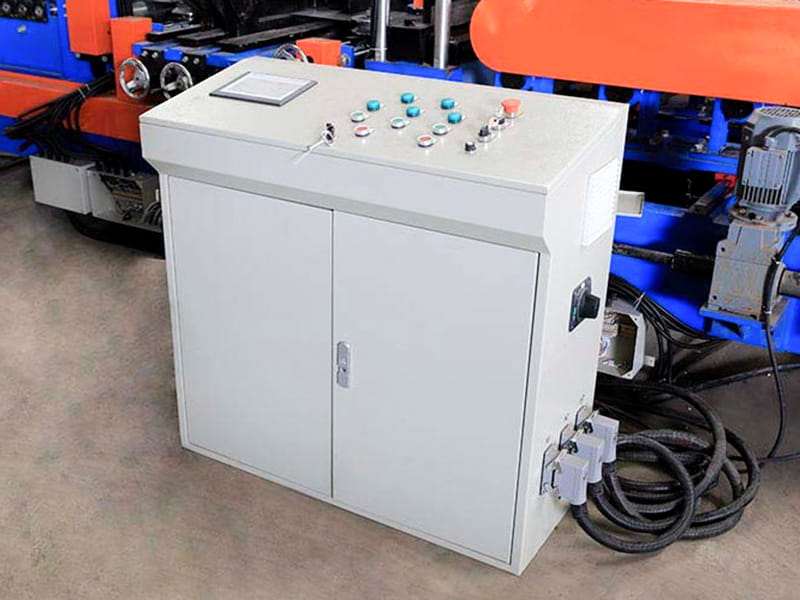
6). Système de contrôle PLC entièrement automatique : comprend des bases de données de processus indépendantes intégrées pour les sections C et Z ; permet le rappel des paramètres d'une seule touche et le contrôle coordonné des écarts entre les rouleaux, des opérations de poinçonnage et des angles de coupe.
2. Flux de processus standard :
Déroulage → Nivellement et alimentation → Poinçonnage servo → Formage de rouleaux multi-passes (profils C ou Z) → Coupe d'onglet/droite à angle réglable → Décharge du produit fini
3. Avantages techniques fondamentaux
1). Mécanisme de commutation hautement efficace et flexible : conçu pour gérer les bords à lèvres caractéristiques des profils C et Z, la structure de style rabattable élimine le besoin de démonter des rouleaux lourds ; la commutation est obtenue en faisant tourner l'ensemble du cadre. Cela réduit considérablement l’intensité du travail manuel, transformant les commandes personnalisées en petits lots et multi-lots à profil Z en une source de croissance à profit élevé.
2). Coupe d'onglet de précision pour les joints qui se chevauchent : une cisaille hydraulique à angle réglable garantit des extrémités en onglet lisses et sans bavures sur les pannes en Z. L'étalonnage en usine de l'angle d'onglet garantit un écart de joint de ≤ 1,5 mm, éliminant complètement les problèmes tels que le désalignement des boulons ou la répartition inégale de la charge causée par des imprécisions de coupe.
3). Haute précision pour les profils en C : malgré la conception de style rabattable, l'ensemble du cadre de la section de formage atteint une rigidité exceptionnelle une fois le roulement d'orientation verrouillé. Par conséquent, la perpendiculaire des brides et la qualité du profil des lèvres des pannes en C produites répondent aux normes des machines monoprofil dédiées.
4. Paramètres techniques
| Article | Paramètre | Remarque |
| Base de machines | Acier de poutre en I de la norme nationale n ° 40 | Structure globale de soudage |
| Matériau du rouleau | Cr12Mo1V1 | Trempe sous vide |
| Arbre principal | φ90,40Cr | Durcissement et trempe |
| Former des groupes | 20 | |
| Puissance du moteur principal | 25KW, Investissement | |
| Boîte de vitesses d'entraînement principal | K107 (Réducteur hélicoïdal K107) | |
| Méthode de conduite | Entraînement à double chaîne de 1,2 pouces | |
| Mode coupure | Coupure hydraulique | La puissance du moteur de la station hydraulique est de 11 kW |
| Mode de poinçonnage | Poinçonnage hydraulique | |
| Dérouleur | Chargez 5 tonnes, avec plate-forme de chargement | La puissance du moteur de la station hydraulique est de 2,2 kW |
| Système de contrôle | Automate Simens/Scheider | |
| Système hydraulique | Marque BeiJin Huade | |
| Longueur totale de la ligne de production | Environ 25 mètres | |
| Poids de l'équipement | Environ 12 tonnes | |
| Épaisseur de la matière première | 3,0 mm | Bobine galvanisée Q235 |
| Largeur de matière première | 175mm ~ 480mm | |
| Vitesse de production | 25~30 m/min |