


Machines de formage de rouleaux de canaux à entretoises solaires
Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détailsUne bobine 5052-H32 de 1,2 mm ne fonctionnera pas avec les réglages de rouleau adaptés à l'acier galvanisé de 0,8 mm. La bande quitte la station finale avec une récupération plus élastique, les marques de surface avec une pression de contact plus faible et un profil surdimensionné de 0,3 mm en acier se lira ailleurs entièrement en aluminium. La plupart des acheteurs le découvrent lors du premier essai de bobine plutôt que dans le devis.
Ce qui suit est le côté pratique de ce chiffre : comment l'alliage et le revenu réduisent la fenêtre d'outillage, combien de stations le retour élastique coûte réellement, où le profilage bat l'extrusion et où il ne le fait pas, et ce qu'il faut vérifier sur la ligne avant le passage de la première bobine de production.
Le profilage de l'aluminium est un processus continu de formage à froid dans lequel une bande d'aluminium enroulée est étirée à travers une séquence de stations de laminage profilées, chacune ajoutant un petit incrément de courbure, jusqu'à ce que la section transversale corresponde au profil fini.
Étant donné que l'entrée est une bobine plutôt qu'un flan découpé, le processus fournit une section transversale constante dans une longueur effectivement illimitée. Il convient aux profilés ouverts d'environ 0,4 mm à 3,0 mm d'épaisseur, dans des largeurs de bande allant jusqu'à environ 1 600 mm, dans des volumes où le coût de l'outillage est absorbé dans un délai raisonnable.
Les pièces typiques sont les rails de montage solaires, les canaux de support, les rails latéraux des chemins de câbles, les tés de grille de plafond, les tôles de toiture et murales, les cadres d'appareils et les profilés de finition. Le fil conducteur est une section ouverte, une longueur longue et une forme pouvant être atteinte par flexion progressive.
 Machine de formage de rouleaux de canaux à entretoises solaires pour profils photovoltaïques Ligne de formage à froid entièrement automatisée pour les profilés de rack photovoltaïque ouvert, adaptée aux rails de montage solaires et aux canaux de support à long terme avant que l'extrusion ne soit envisagée. Voir le produit →
Ce que le profilage ne peut pas faire, c'est une section creuse fermée, une étape d'épaisseur de paroi sur la longueur ou un coin interne véritablement pointu. Ceux-ci appartiennent à l’extrusion, et confondre les deux au stade de la spécification est l’erreur la plus coûteuse dans cette catégorie.
Le retour élastique est la récupération élastique de la bande lorsqu'elle sort de chaque espace de rouleau, et dans le formage de rouleaux d'aluminium, sa valeur est généralement deux à trois fois supérieure à celle d'une section en acier avec une limite d'élasticité similaire.
Le rapport déterminant est la limite d'élasticité divisée par le module élastique. Le module de l'aluminium est un tiers de celui de l'acier tandis que sa limite d'élasticité n'est que légèrement inférieure, de sorte que le rapport augmente et le matériau rebondit davantage après chaque passage.
Au sol, cela se traduit par des stations de formage supplémentaires, un plus grand nombre de courbures par passage et une fenêtre de réglage plus longue en fin de ligne. Une section d'acier pourrait se former dans 14 stations ; la version en aluminium de la même géométrie a souvent besoin de 18 à 22, et les deux ou trois derniers doivent être construits sous forme de supports réglables plutôt que sous forme de géométrie fixe.
Deux autres conséquences comptent. La vitesse de formage interagit avec le retour élastique, de sorte que le fonctionnement de l'aluminium plus rapidement que la ligne n'a été réglé pour faire dériver la section. Et la température compte plus que ce que la plupart des opérateurs pensent, car une bobine laissée au soleil se forme différemment d’une bobine sortie d’un entrepôt ombragé.
L'alliage et la trempe sont une décision d'outillage autant qu'une décision de matériau, car la limite d'élasticité et l'allongement définissent ensemble le rayon de courbure minimum que les rouleaux peuvent exiger sans fissurer la fibre extérieure.
| Alliage et trempe | Limite d'élasticité typique | Rayon de courbure minimum | Pièces laminées typiques |
| 1100-H14 | environ 110 MPa | 0,5 tonne | Garnitures, enceintes lumineuses, sections décoratives |
| 3003-H14 | environ 145 MPa | 1 tonne | Tôles de toiture et de mur, grille de plafond |
| 3105-H24 | environ 165 MPa | 1 tonne | Panneaux extérieurs, façade, bardage |
| 5052-H32 | environ 193 MPa | 1 tonne to 1.5t | Chemin de câbles, rail solaire, profilés de transport |
| 5754-H22 | environ 130 MPa | 1 tonne | Panneaux, garnitures marine et transport |
| 6061-T6 | environ 276 MPa | 3t à 4t | Rails et supports structurels, généralement extrudés |
Trois règles comportent la plupart des spécifications. Les trempes H32 et H34 de la famille 5052 se forment bien mais nécessitent un contrôle du rayon et une lubrification généreuse. O trempe forme presque tout et a alors trop peu de force pour la pièce finie. Et le 6061-T6 est un mauvais candidat au profilage : le rayon qu'il exige oblige généralement à une refonte ou à un passage à l'extrusion.
Le profilage gagne lorsque le profil est ouvert, la commande se mesure en dizaines de tonnes et le coût au mètre compte plus que le coût de l'outil.
Le profilage s'adapte quand
L'extrusion s'ajuste lorsque
 Machine de formage de rouleaux de chemins de câbles pour profils d'échelle et de canal Ligne automatique produisant des profils d'échelles, de plateaux et de chemins de câbles en auge, une alternative pratique au laminage où les canaux ouverts pliés rivalisent avec l'extrusion. Voir le produit →
Un détail commercial est négligé. L'aluminium laminé rivalise le plus avec l'extrusion dans les chemins de câbles électriques, les rails de montage solaires et les grilles de plafond, où le profilé est essentiellement un canal ouvert plié et où la prime d'extrusion n'achète rien que l'utilisateur final puisse utiliser.
Une ligne typique va du dérouleur au niveleur, en passant par l'alimentation, le formage, le poinçonnage et la découpe, chaque station étant configurée pour un matériau plus doux et plus sujet à l'abrasion que l'acier.
 Machine de nivellement de bobines d'acier pour lignes de formage de rouleaux Redresseur multi-rouleaux positionné après le dérouleur pour aplatir les contraintes résiduelles et les bords ondulés avant les opérations de formage, de poinçonnage ou de coupe à longueur. Voir le produit →
Le choix du lubrifiant appartient aux spécifications de la ligne et non au tiroir de l'opérateur. L'aluminium se colle contre les rouleaux d'acier à faible pression de contact, de sorte qu'une huile de formage dédiée avec la bonne résistance de film empêche le ramassage et maintient les surfaces des rouleaux propres tout au long d'un quart de travail.
La plupart des problèmes de profilage de l'aluminium apparaissent au cours des premières équipes et se répartissent en cinq groupes reconnaissables, chacun avec une cause spécifique plutôt qu'une plainte matérielle générale.
Une spécification de profilage d'aluminium utilisable indique la plage d'alliage et de trempe, la section finie avec les tolérances, le tonnage annuel et la vitesse de ligne requise, dans cet ordre.
L'alliage et la trempe viennent en premier car ils définissent l'outillage. Une machine cotée autour de 3003-H14 ne formera pas nécessairement 5052-H32 au même rayon, et cette différence est une refonte du rouleau plutôt qu'un ajustement. Les tolérances viennent en second : la pratique générale maintient la section transversale à environ plus ou moins 0,5 mm et la torsion à 1 à 2 degrés par mètre, et une citation plus serrée que cela sans bobine d'essai est un risque de livraison.
La conversation sur la tolérance vaut la peine d’être menée tôt ; les limites de conception utilisées dans travail de profilage sur mesure sont généralement plus souples que ce que pensent les acheteurs, et les accepter à l’avance évite un litige lors de l’acceptation. Celui d'un fournisseur connaissances techniques Les archives constituent également un test équitable pour savoir s'ils comprennent le matériau ou uniquement le châssis de la machine.
Généralement oui, sous conditions. La ligne a besoin de stations supplémentaires ou de supports finaux réglables pour le retour élastique plus élevé, de surfaces de rouleaux en chrome dur, d'une distribution de lubrifiant révisée et d'un niveleur qui peut être réglé suffisamment doucement pour ne pas marquer la bande. Le cadre et la transmission changent rarement ; l'outillage le fait presque toujours.
La plupart des profilés courent entre 25 et 60 mètres par minute, soit plus rapidement que les profilés en acier équivalents car le matériau est plus facile à plier. La limite est normalement la qualité de la surface et la précision de coupe plutôt que la force de formage, de sorte que la vitesse est définie par la bobine d'essai plutôt que par les caractéristiques de la machine.
Sur une ligne réglée, les dimensions de la section transversale se maintiennent généralement à plus ou moins 0,5 mm, se tordent à moins de 1 à 2 degrés par mètre et coupent la longueur à plus ou moins 1 mm avec une alimentation servo. Des chiffres plus serrés sont réalisables sur des dimensions individuelles, mais ils doivent être prouvés sur une bobine d'essai avant de conclure un contrat d'achat.
Au volume, généralement oui. L'outillage pour un profilé laminé ouvert est souvent comparable à une filière d'extrusion, tandis que le coût au mètre est inférieur et le rendement en matériau est plus élevé car il n'y a pas de rebut de presse. En dessous d’environ 50 tonnes par an, l’amortissement des outillages fait normalement pencher la décision vers l’extrusion.

Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détails
Les machines de formage de rouleaux de poutres en caisson sont un équipement de production de base dans l'industrie de la fabrication d'é...
Voir les détails
La machine de formage de profilés de palettes est un équipement de roulement intelligent spécialement utilisé pour produire les composants essentie...
Voir les détails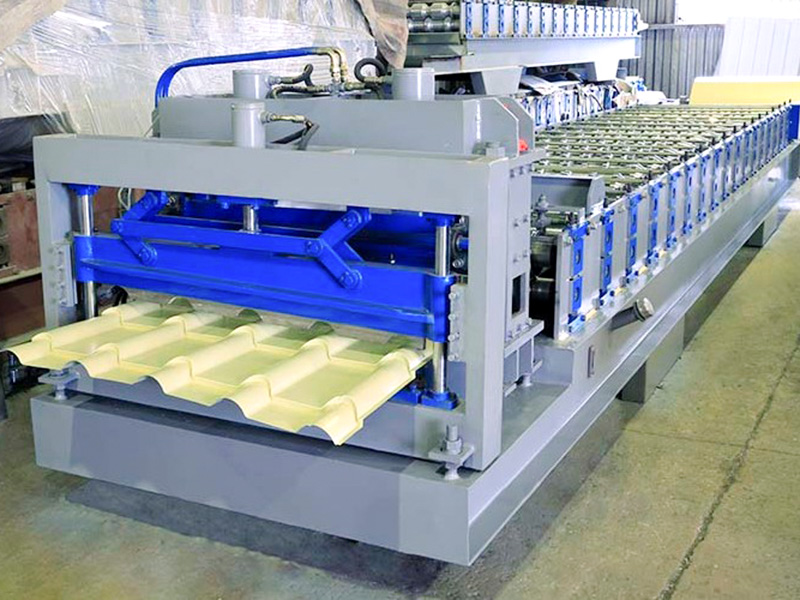
La machine de formage de rouleaux de tuiles émaillées en métal est un équipement spécialisé conçu pour transformer des bobines d'acier revêtue...
Voir les détails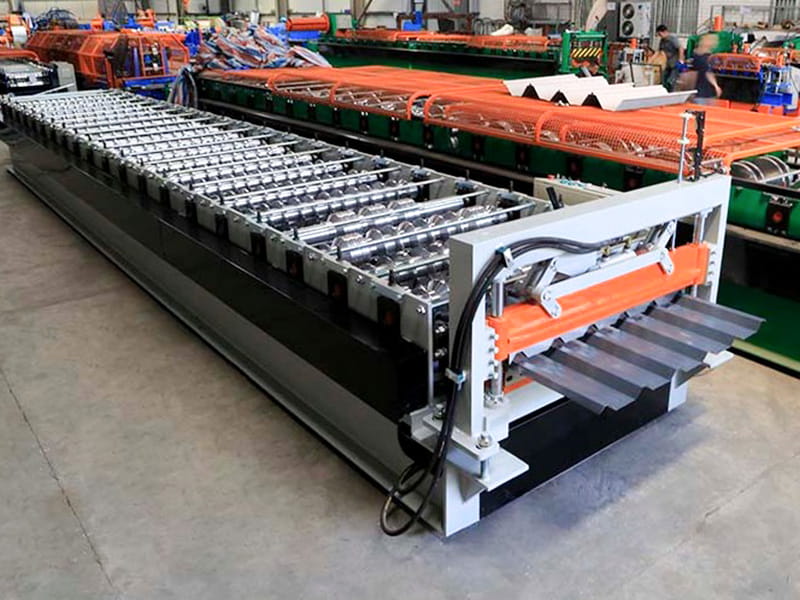
Le profil IBR 1000 est un système de toiture classique, reconnu internationalement, largement adopté dans des régions telles que l'Australie, ...
Voir les détails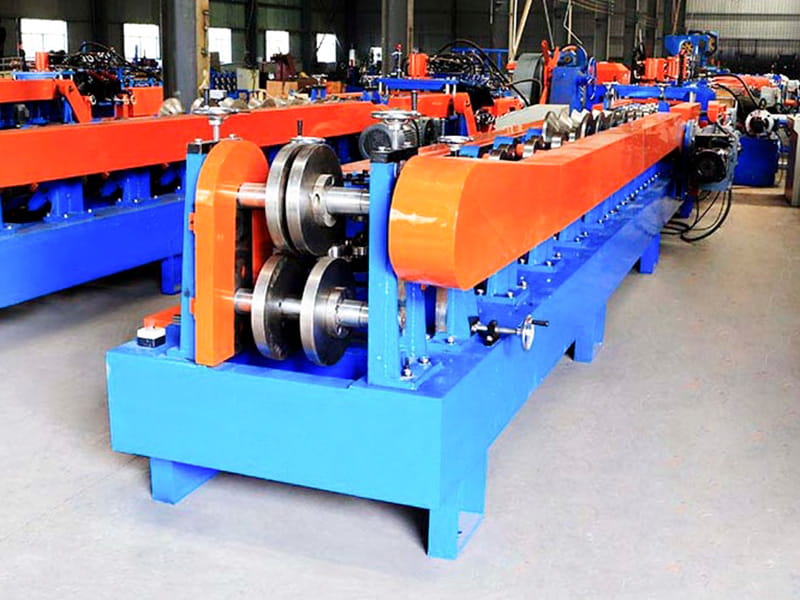
La machine de formage de rouleaux de pannes de type CZ 100-300 est un système de formage à froid polyvalent et flexible spécialement conçu pour les...
Voir les détails

Copyright©Jiangyin Hailong Machinery Factory All rights reserved Fabricants de machines de formage de rouleaux
