


Machines de formage de rouleaux de canaux à entretoises solaires
Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détailsL'enquête revient presque tous les mois : un fabricant de métaux produit le même profilé en U sur une presse plieuse, découpant des flans de 3 mètres un par un, perçant deux trous, puis pliant chaque pièce manuellement. Le volume a augmenté au point que la ligne ne peut plus suivre, les largeurs de pliage varient selon les opérateurs et les rebuts grignotent tranquillement la marge. La demande est toujours la même : nous avons besoin du même profil, mais plus rapidement, et nous voulons les trous et les encoches déjà présents lorsqu'il sort de la ligne. Le profilage personnalisé est la réponse directe à ce scénario. Une série de cages de laminage plie progressivement une bande de bobine d'acier au fur et à mesure de son déplacement dans la machine, avec poinçonnage, entaillage et découpe intégrés aux bons points. Chaque fois que la section reste constante le long de la pièce et que la quantité mensuelle justifie l'outillage, le coût par pièce descend bien en dessous de la production de presse plieuse et la cohérence dimensionnelle s'améliore.
La raison est simple : le profilage est un processus continu et non une séquence d'opérations discrètes. Chaque support plie le matériau de quelques degrés, la bande se déplace à une vitesse constante et le profilé fini est produit en un seul passage. Mais le résultat dépend fortement de la manière dont l'outillage est conçu, de la manière dont les pliages sont séquencés et du concept de machine proposé par le fournisseur. Comprendre les principes fondamentaux du profilage personnalisé permet de poser beaucoup plus facilement des questions utiles et d'éviter d'acheter une ligne qui nécessite des mois de débogage avant d'atteindre la vitesse promise.
Un profileur standard est construit autour d'un profil catalogue : panne C, panne CZ, tôle de toiture IBR, platelage de sol ou une section similaire à géométrie fixe. Une machine personnalisée prend un profil que vous fournissez et le fabricant conçoit toute la ligne de formage autour de cette section unique. Le jeu de rouleaux, la séquence de pliage, la disposition du poinçonnage et la méthode de découpe sont tous développés pour une pièce spécifique.
Trois choses séparent un projet personnalisé d'un achat standard :
Le profilage présente également une structure de coûts avantageuse par rapport aux autres procédés. Cela commence à partir de bobines plutôt que de feuilles coupées, ce qui réduit les rebuts ; il ne nécessite pas de chauffage, ce qui permet d'économiser de l'énergie ; et son coût d'outillage est bien inférieur aux matrices d'estampage ou à l'outillage d'extrusion. La gamme typique où le profilage sur mesure l'emporte se situe entre les faibles volumes adaptés à une presse plieuse ou à une plieuse et les volumes énormes qui justifient l'extrusion ou une ligne d'emboutissage dédiée. Cette zone intermédiaire couvre la plupart des composants structurels du bâtiment, des accessoires de toiture, des montants de rayonnage, des canaux de montage solaire et des sections de maisons conteneurs.
Avant de demander un devis, il est sage de vérifier la conception de la pièce par rapport à quelques règles éprouvées. Certains profils sont simples ; d'autres développent des rides, un retour élastique ou des fissures sur les bords, quelle que soit la précision avec laquelle la machine est construite. La différence réside généralement dans la géométrie, le matériau et les tolérances attendues.
La position de chaque virage compte. Les profils symétriques sont plus faciles à former car les forces de formage s'équilibrent à gauche et à droite. Si un profil est asymétrique, l'outillage doit compenser avec des rouleaux de guidage et des jeux de rouleaux ajustés - une pratique normale pour un fabricant expérimenté, mais qui ajoute un effort de conception. Le rayon de courbure est tout aussi important : un formage trop serré peut fissurer le revêtement ou le matériau de base. Une règle empirique pratique pour la plupart des aciers de construction est un rayon de courbure minimum d'une à deux fois l'épaisseur du matériau, mais les recommandations du fournisseur de matériaux prévalent toujours.
Le nombre de virages détermine le nombre de postes de roulage. Chaque paire de rouleaux réalise généralement un ou deux coudes, et un profil complexe peut nécessiter 12 à 18 stations. Un plus grand nombre de stations augmente le coût et l'espace au sol, mais réduit également le risque de distorsion et de retour élastique. Ce compromis doit être discuté lors de la revue de conception et non découvert lors de la mise en service.
Les lignes de profilage personnalisées traitent régulièrement l'acier doux, l'acier galvanisé, l'aluminium, l'acier inoxydable et les matériaux prépeints. Une plage d'épaisseur pratique pour les types de machines évoqués ici est d'environ 0,4 à 3,0 mm, selon le profil. Chaque matériau apporte ses propres contraintes :
Le profilage est un processus très stable, mais il ne s’agit pas d’une opération de meulage de précision. Si un acheteur demande ±0,1 mm sur toute la longueur d'un profilé de 6 mètres, la bonne réponse est généralement une étape supplémentaire de redressage ou d'usinage, et non une promesse d'une brochure commerciale. Les attentes réalistes pour une ligne personnalisée bien conçue sont présentées dans le tableau ci-dessous.
| Caractéristique mesurée | Tolérance standard commune | Bonne tolérance réalisable |
|---|---|---|
| Largeur du profil | ±1,0 mm | ±0,5mm |
| Position de pliage le long de la bande | ±0,8 mm | ±0,3 mm |
| Position du trou ou de l'encoche | ±0,5mm | ±0,2 mm |
| Longueur de coupe | ±3,0 mm | ±1,0 mm |
| Torsion ou arc sur 3 m | 5,0 mm maximum | 2,0 mm maximum |
La tolérance n'est pas un nombre unique : elle change en fonction de l'épaisseur, de la largeur de la bande, du nombre de courbures et de la position de l'élément mesuré. Demandez au fournisseur comment il a vérifié les chiffres sur les machines déjà en production et considérez ces résultats, et non les documents marketing, comme référence contraignante.
La plupart des profils personnalisés nécessitent des trous, des fentes ou des encoches pour l'assemblage. Dans les pannes, ce sont des trous de boulons pour le contreventement des tiges ; dans les canaux de support solaire, ce sont des fentes de montage ; dans les poutres des maisons conteneurs, ce sont des découpes pour les connexions du cadre. Le choix de conception se situe entre le pré-poinçonnage et le post-poinçonnage. Le pré-poinçonnage, qui consiste à former les trous dans la bande plate avant le pliage, est généralement préféré car la matrice est simple et la distance entre le trou et la ligne de pliage reste sous contrôle. Le post-poinçonnage est utilisé lorsque le trou repose sur une paroi inclinée du profilé ou lorsque l'opération de pliage déformerait l'ouverture. Une unité de poinçonnage servo-entraînée synchronisée avec la vitesse de la bande maintient le pas des trous précis sur toute la longueur – l'une des principales différences entre une ligne personnalisée correctement conçue et une machine standard équipée d'une presse à poinçonner boulonnée.
Une fois la conception du profil fixée, l’attention se porte sur la machine elle-même. Exécuter un profil personnalisé à une vitesse de 10 à 20 m/min n'est pas difficile pour le processus de formage ; la tâche la plus difficile est de garder la bande plate, les trous alignés et le carré coupé à cette vitesse.
Une explication concise de la façon dont une machine de profilage est construite et de la façon dont ses principaux composants fonctionnent ensemble est disponible dans le présentation de l'équipement , ce qui constitue un point de départ pratique avant d'envoyer la première demande à un fournisseur.
La manière la plus claire de juger si une machine personnalisée a du sens est d’examiner des applications réelles et de voir ce que la ligne doit offrir.
Dans les toitures et les enveloppes de bâtiments, un concepteur peut avoir besoin d'un profil trapézoïdal avec une nervure de renforcement plus profonde, une largeur de couverture plus large ou une géométrie de bord qui améliore le drainage de l'eau. Ces exigences ne peuvent pas être satisfaites avec un profil de catalogue standard. Une machine construite spécifiquement pour la production de tôles de toiture à grande vitesse permet de fabriquer le profil personnalisé en volume complet tout en gardant la hauteur et la hauteur des bords constantes.
 Machine de formage de rouleaux de feuilles de toiture à grande vitesse pour profils personnalisés Cette machine permet la production à grande vitesse de profilés de toiture trapézoïdaux personnalisés avec un contrôle précis de la pente et de la hauteur des bords, adaptés aux projets d'enveloppe de bâtiment à grande échelle nécessitant une géométrie cohérente. Voir le produit →
Dans la logistique et l'agriculture, les profils de palettes et les montants de rayonnage comprennent souvent des trous gaufrés complexes qui améliorent l'empilage ou le verrouillage. Les volumes sont suffisamment élevés pour qu'une ligne personnalisée avec la disposition de perforation correcte soit rapidement rentable. Une profileuse de profilés de palettes est un exemple de pièce qui semble simple mais nécessite un poinçonnage et un pliage soigneusement synchronisés pour rester dans les limites de tolérance.
 Machine de formage de rouleaux de profils de palettes avec perforation de trous en relief Idéale pour produire des profilés de palettes et des montants de rayonnage avec des trous gaufrés, cette ligne synchronise le poinçonnage et le pliage pour maintenir des tolérances serrées dans les applications logistiques et agricoles à gros volumes. Voir le produit →
Dans les applications structurelles, les lignes personnalisées les plus exigeantes sont celles qui produisent des panneaux de murs de cisaillement résistants aux tremblements de terre. Ces panneaux nécessitent un motif dense de canaux de raidissement, de sections de caisson et de bandes de connexion, et les exigences de tolérance sont strictes car les composants sont assemblés dans des connexions bien ajustées. Les machines destinées à cette application démontrent l'extrémité supérieure de ce que l'ingénierie de profilage sur mesure peut réaliser : une ligne de production complète conçue à partir de zéro autour d'un produit structurel hautement spécifique.
 Ligne de production de murs de cisaillement résistants aux tremblements de terre pour panneaux structurels Conçue pour fabriquer des panneaux de murs de cisaillement parasismiques avec des canaux de raidissement complexes et des sections en caisson, cette ligne de production répond à des exigences de tolérance strictes pour les connexions structurelles à ajustement serré. Voir le produit →
Si un profil standard est déjà suffisamment proche de ce dont vous avez besoin, une machine personnalisée constitue rarement l’achat le plus judicieux. Mais pour des sections transversales véritablement différentes – sections de charpente de maison conteneur, canaux de montage solaires spéciaux, panneaux muraux avec trous pré-percés – la valeur de la ligne personnalisée est que la pièce arrive prête à être assemblée, sans perçage secondaire, sans goulot d'étranglement de la presse plieuse et sans rebut provenant de trous mal positionnés.
L'écart entre une machine personnalisée qui fonctionne dès le premier jour et une machine qui nécessite des mois de débogage réside généralement dans la capacité d'ingénierie du constructeur et dans sa volonté de mettre ses engagements par écrit. Lorsque vous comparez les propositions, examinez les points suivants.
Un fournisseur responsable demande le dessin final de la pièce, les spécifications de la bobine, la cadence de production, les limites de tolérance et l'espace au sol disponible avant de donner un devis. Une conversation commerciale qui ignore ces détails est un signe d’avertissement : la machine sera livrée avec une configuration générique et l’ingénierie manquante sera résolue sur place plutôt qu’en usine.
L'outillage au rouleau nécessite un usinage, un meulage et un durcissement précis. Un fabricant disposant d'une capacité d'usinage interne peut corriger la conception de la passe et tester à nouveau l'outillage avant la livraison, ce qui raccourcit la période de mise en service. Demandez quelles parties de la machine sont fabriquées en interne et quels composants sont achetés séparément auprès de fournisseurs externes.
Avant l'expédition, un test sur votre profil doit mesurer les profils du début, du milieu et de la fin d'une bobine. Vérifiez la position des trous, la longueur de coupe et la torsion ou l'arc le long du profil. Un rapport de test avec des chiffres réels a bien plus de valeur qu'une brochure de machine avec des tableaux de capacités optimistes. Pour un examen plus approfondi des tolérances et de la sélection des machines, le article sur le profilage sur mesure de bandes de précision fournit une référence pratique utile.
Une machine personnalisée dépend de rouleaux et d'outillages spécifiques. Confirmez que le fournisseur fournit des instructions de maintenance, une liste de pièces de rechange et une source de nouveaux rouleaux lorsque votre profil change ou que l'outillage s'use. La documentation après-vente doit également couvrir les systèmes hydrauliques et de contrôle.
Le profilage personnalisé n'est pas un élément de catalogue ; il s'agit d'un projet d'ingénierie qui combine un profil, un matériau, une cadence de production et un ensemble d'exigences de tolérance en une seule ligne intégrée. La machine est la dernière étape, pas la première. Un fournisseur qui commence par une évaluation honnête de la conception, et non par une liste de prix, est le plus susceptible de fournir une ligne qui produit le profil que vous dessinez, à la vitesse dont vous avez besoin et à un coût par pièce qui prend en charge l'intégralité de l'investissement.

Les machines de formage de rouleaux de canaux Solar Strut sont une machine à rouler entièrement automatisée spécialement conçue pour produire des c...
Voir les détails
La machine de formage de pannes en C entièrement automatique de type 80-300 est un équipement de production automatisé de haute performance conçu p...
Voir les détails
La profileuse de pannes de type C/U 80-300 est une machine automatisée spécialement conçue pour la production continue de pannes en forme de C et d...
Voir les détails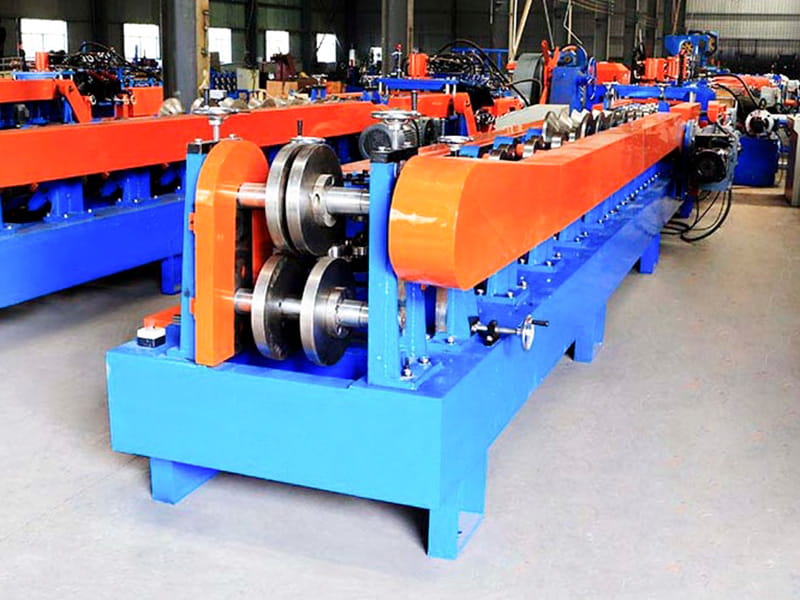
La machine de formage de rouleaux de pannes de type CZ 100-300 est un système de formage à froid polyvalent et flexible spécialement conçu pour les...
Voir les détails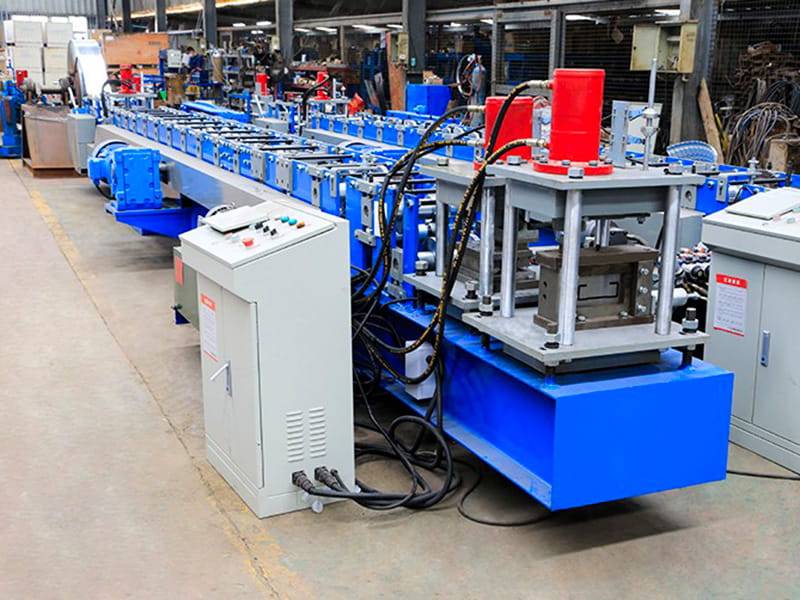
La machine de formage de rouleaux de pannes en C est un élément essentiel de l'équipement spécialisé dans la fabrication de systèmes d'en...
Voir les détails
La machine de formage de profilés de palettes est un équipement de roulement intelligent spécialement utilisé pour produire les composants essentie...
Voir les détails

Copyright©Jiangyin Hailong Machinery Factory All rights reserved Fabricants de machines de formage de rouleaux
