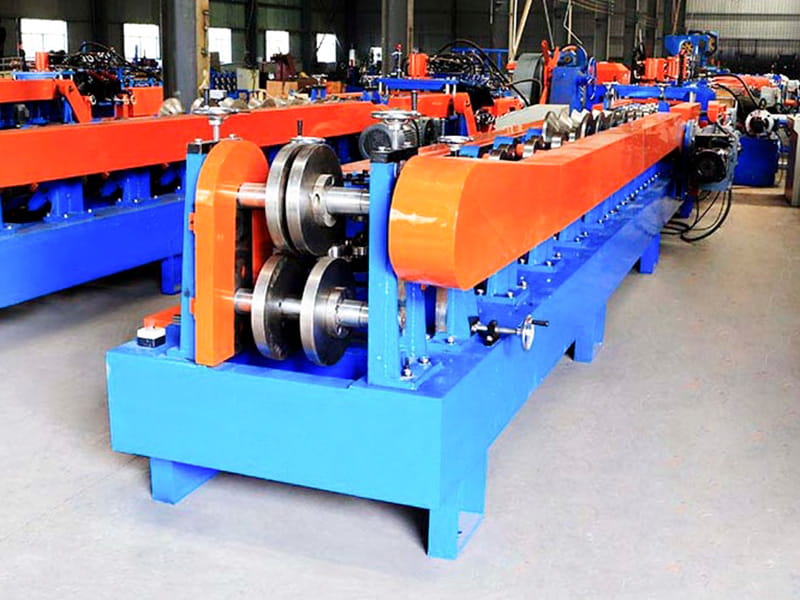
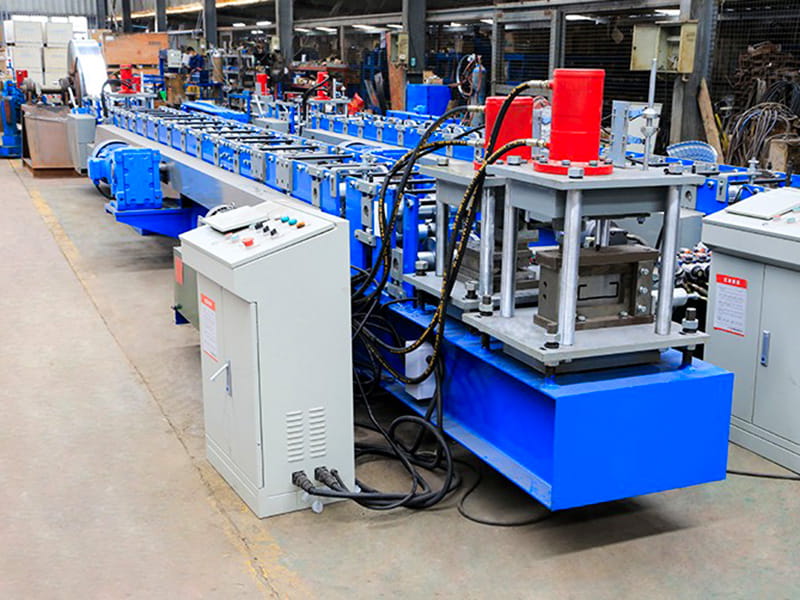
La machine de formage de rouleaux de pannes en C est un élément essentiel de l'équipement spécialisé dans la fabrication de systèmes d'enveloppe de bâtiment à structure en acier. Utilisant des bobines de bandes d'acier galvanisées ou noires comme matière première, la machine utilise un processus de profilage continu à température ambiante pour façonner progressivement la bobine métallique en pannes d'acier en forme de C répondant aux normes nationales. En tant qu'équipement de production essentiel pour les composants structurels utilisés dans les usines à charpente d'acier, les entrepôts logistiques et les bâtiments de grande portée, il se caractérise par une automatisation, une précision et une efficacité élevées, servant de base à une production standardisée à grande échelle dans les entreprises de fabrication de structures légères en acier.
Jiangyin Hailong Machinery Factory est Machine de formage de rouleaux de pannes entièrement automatique de type C47-147 Fournisseur en Chine. Avec plus de 1200 relations clients, nous servons de nombreuses industries avec des équipements de profilage sur mesure, fournissant Machine de formage de rouleaux de pannes entièrement automatique de type C47-147 à vendre.
1. Composition de l'équipement
La ligne de production utilise un contrôle intégré automatisé et se compose des unités principales suivantes :
1). Dérouleur : Supporte et libère la bobine d'acier ; équipé d'un dispositif de freinage/amortissement pour éviter que la bande ne s'effiloche.
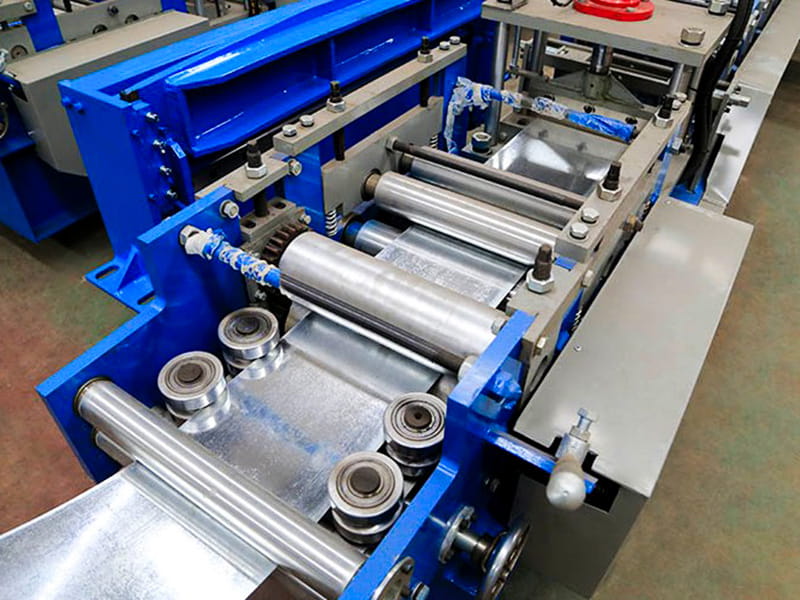
2). Unité de guidage et de nivellement : corrige la déformation transversale de la bande d'acier pour garantir que le matériau est plat et droit avant d'entrer dans la section de formage.
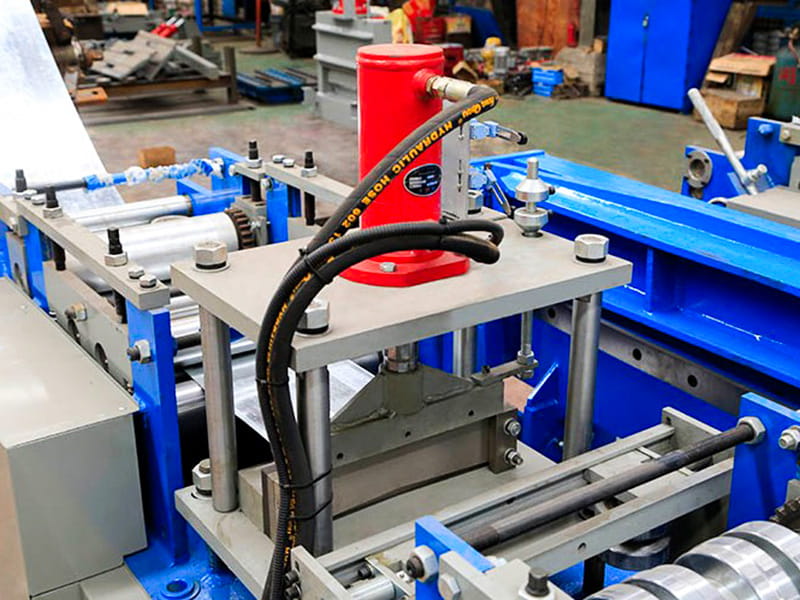
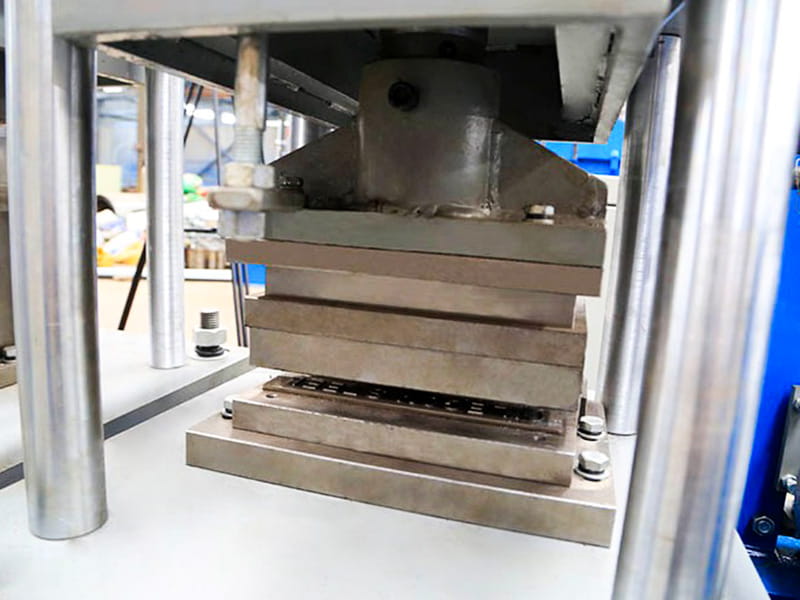
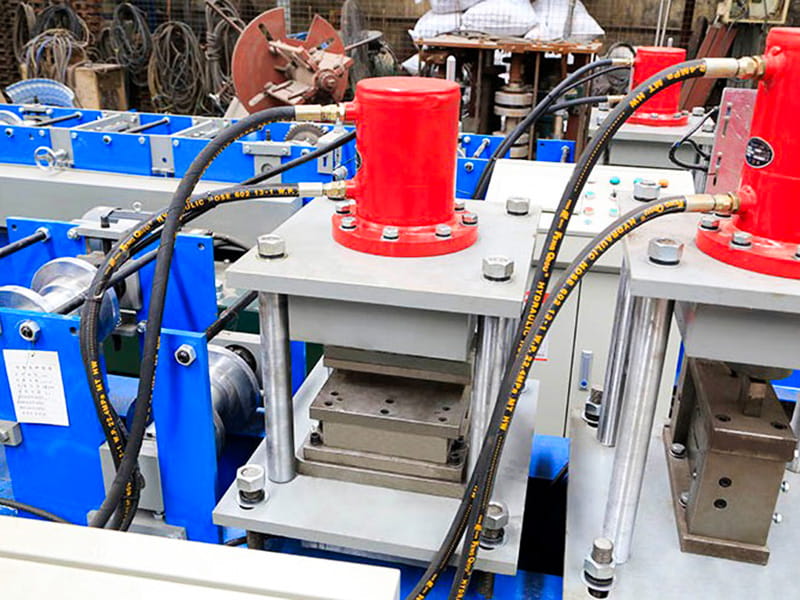
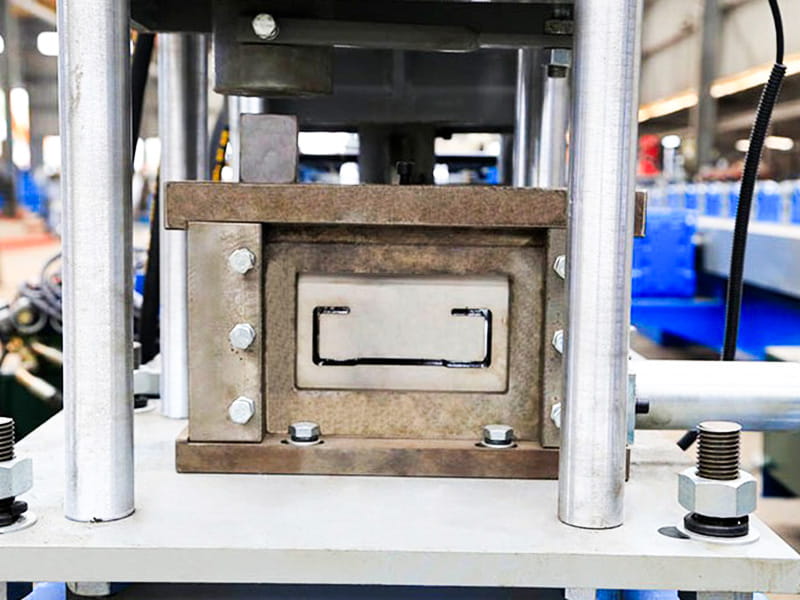
3). Système d'alimentation et de pré-poinçonnage servo : entraîné par un servomoteur, ce système perce avec précision des trous d'installation (ovales ou ronds) à intervalles définis sur l'âme de la bande d'acier plate.
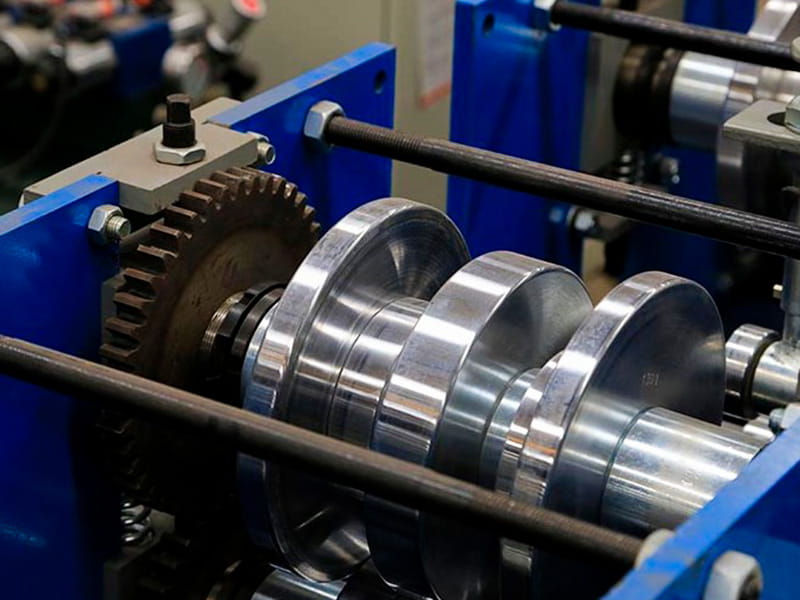
4). Unité principale de formage de rouleaux : composée de supports en forme d'arc, d'une boîte de vitesses de transmission et de plusieurs étages (généralement 12 à 18 passes) de rouleaux de formage progressifs. Les rouleaux sont généralement fabriqués à partir d'acier à roulement GCr15 ou d'acier allié à haute teneur en chrome et subissent un traitement de trempe pour garantir la résistance à l'usure pendant un fonctionnement à long terme.
5). Unité de poinçonnage et de découpe : utilise le cisaillement hydraulique ou mécanique pour couper le profilé à la longueur requise pendant qu'il est en mouvement ; la coupe est lisse et sans bavures, éliminant ainsi le besoin de sciage secondaire.
6). Système de contrôle PLC : comprend une IHM (interface homme-machine) à écran tactile intégrant des fonctions telles que le réglage de la longueur, le réglage de la fréquence de poinçonnage, l'autodiagnostic des défauts et le comptage de la production.
2. Flux de processus standard :
Déroulage → Alimentation et nivellement → Poinçonnage servo → Formage de rouleaux en plusieurs étapes → Poinçonnage et découpe de longueur fixe → Décharge du produit fini
3. Paramètres techniques
| Article | Paramètre | Remarques |
| Cadre | Acier I standard national 40# | Structure soudée intégrée |
| Matériau du rouleau | Cr12Mo1V1 | Trempé sous vide |
| Arbre principal | φ90, 40Cr | Trempé et revenu |
| Former des stands | 20 | |
| Puissance du moteur principal | 25 kW, fréquence variable | |
| Boîte de vitesses d'entraînement principal | K107 | |
| Type de transmission | Entraînement par chaîne à double rangée de 1,2 pouce | |
| Méthode de coupe | Coupe hydraulique | Moteur de station hydraulique : 11kW |
| Méthode de poinçonnage | Poinçonnage hydraulique | |
| Dérouleur | 5T, alimentation par chariot | Moteur de station hydraulique : 2,2 kW |
| Système de contrôle électrique | Siemens & Schneider PLC | |
| Système hydraulique | Huade de Pékin | |
| Longueur totale de la ligne de production | Env. 25 m | |
| Poids de l'unité principale | Env. 12 tonnes | |
| Épaisseur de la matière première | 3,0 mm | Bobine galvanisée Q235 |
| Largeur de la matière première | 175 mm‑480 mm | |
| Vitesse de production | 25‑30 m/min |