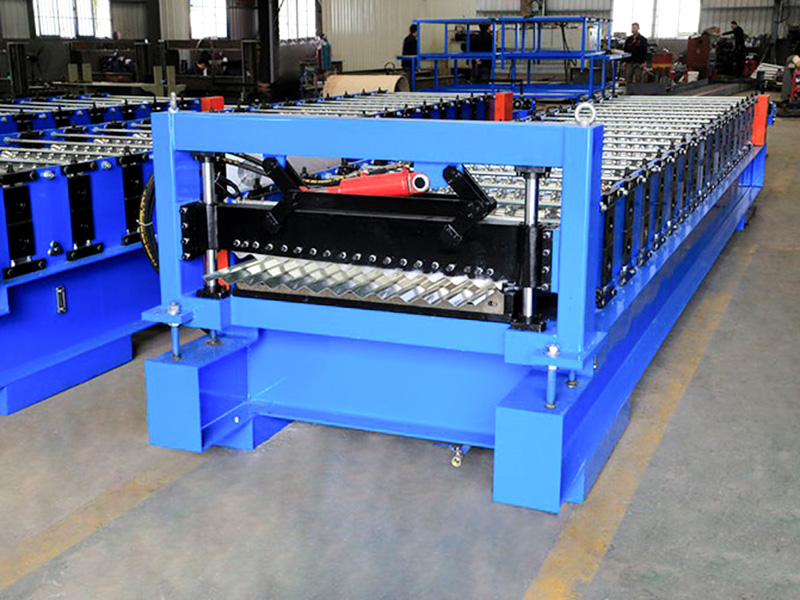
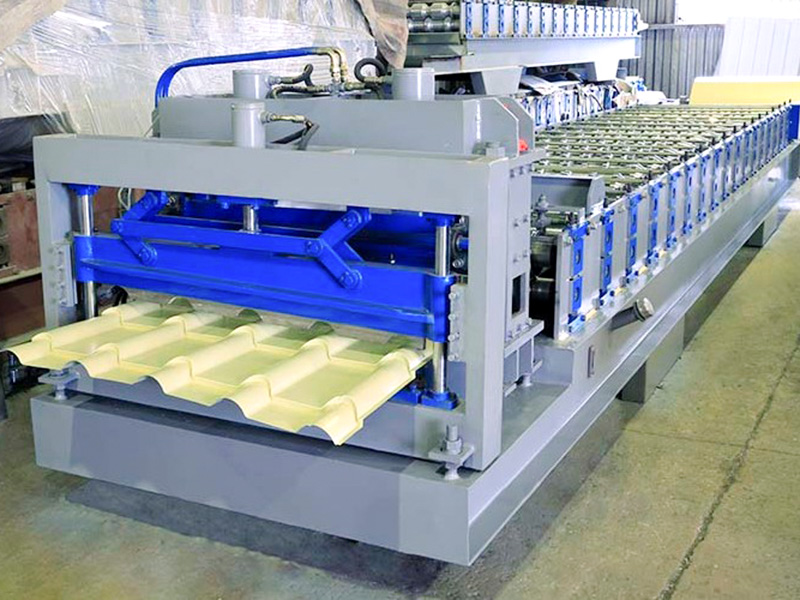
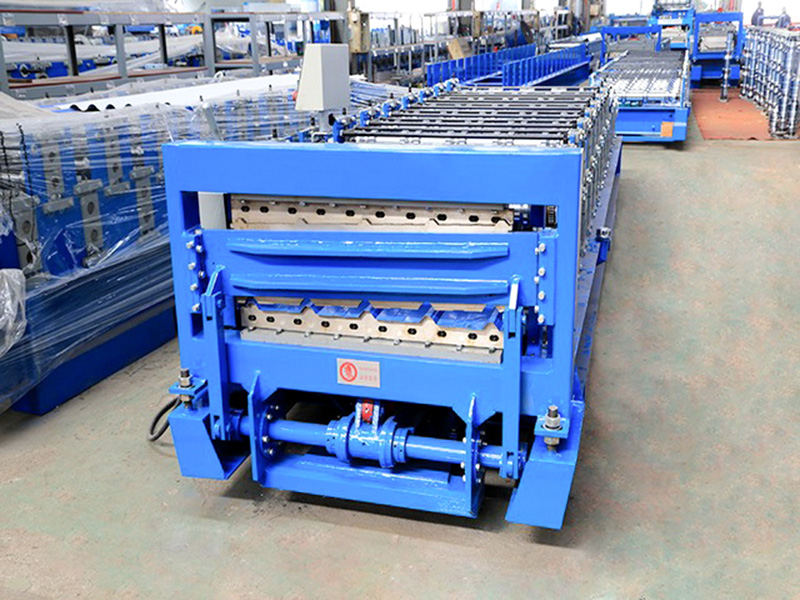
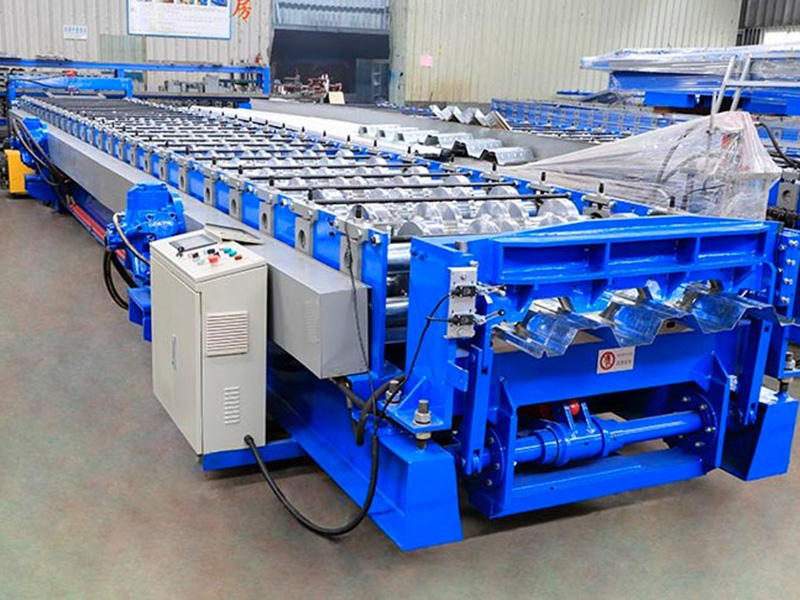
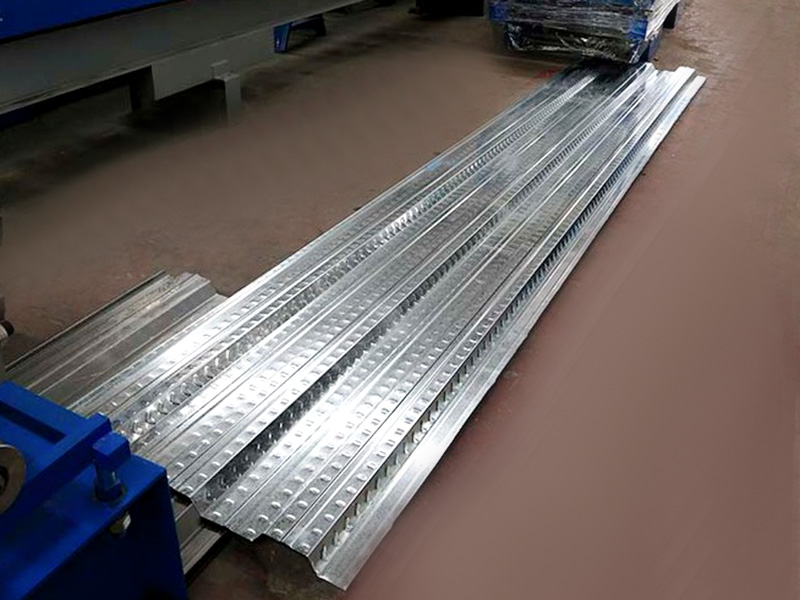
La machine de formage de rouleaux de plancher de type 950 est un équipement spécialisé conçu pour transformer des bobines d'acier galvanisées à haute résistance (ou revêtues d'Al-Zn) en coffrages permanents en béton pour les planchers de bâtiments, en particulier les planchers métalliques. Les panneaux finis produits par cet équipement sont posés sur des poutres en acier ; pendant la construction, ils servent de coffrage de fond rigide pour le coulage du béton, tandis qu'en phase d'exploitation, ils remplacent totalement ou partiellement l'armature de traction inférieure de la dalle de plancher. Cet équipement est essentiel pour produire des composants structurels clés utilisés dans les structures en acier et les systèmes de construction composites. Fondamentalement différente des machines à usage général utilisées pour les panneaux de toiture légers, la profileuse de plancher est classée parmi les équipements de formage à froid robustes. Sa conception est conçue pour des matériaux à haute résistance (limite d'élasticité ≥ 345 MPa), des épaisseurs importantes (≥ 0,8 mm) et des hauteurs de nervures profondes (≥ 50 mm), avec un accent particulier sur les performances de liaison en cisaillement entre le panneau d'acier et le béton.
Jiangyin Hailong Machinery Factory est Machine de formage de rouleaux de plancher de type 950 Fournisseur en Chine. Avec plus de 1200 relations clients, nous servons de nombreuses industries avec des équipements de profilage sur mesure, fournissant Machine de formage de rouleaux de plancher de type 950 à vendre.
Composants d'équipement
1). Dérouleur hydraulique : conçu pour supporter des bobines d'acier de fort tonnage et à haute résistance, il est doté d'un mécanisme d'expansion/contraction hydraulique à couple élevé et d'un puissant système de freinage amortisseur.
2). Unité de nivellement et d'alimentation robuste à plusieurs rouleaux (composant principal) : Pour répondre aux contraintes internes élevées inhérentes aux bobines d'acier à haute résistance, cette unité est équipée de 7 à 9 rouleaux de nivellement de grand diamètre. Il élimine efficacement le gauchissement et le cambrage des bobines, garantissant que la bande entre dans la machine principale avec une grande planéité et empêchant le coincement lors du poinçonnage de panneaux épais.
3). Système d'indentation/poinçonnage par cisaillement (composant fonctionnel critique) :
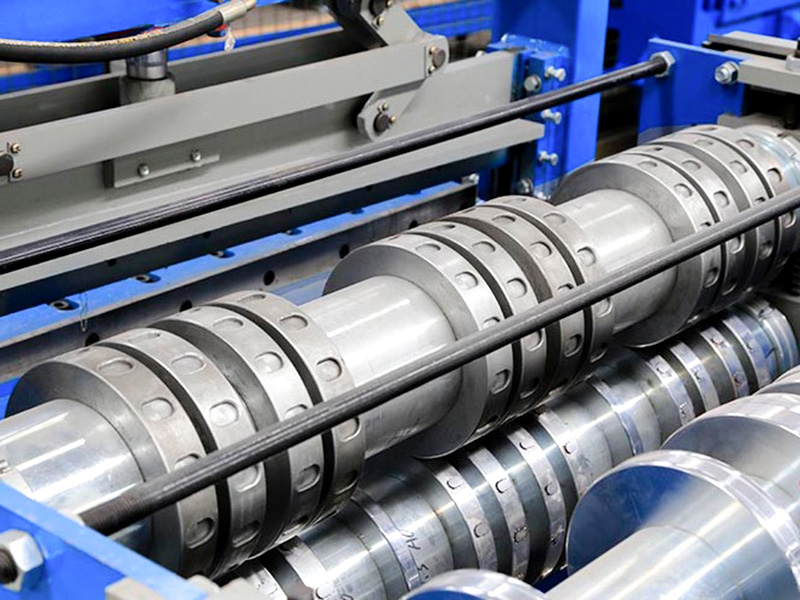
C'est la caractéristique déterminante qui distingue la machine à plancher des machines à panneaux de toiture standard. Pour assurer une liaison de cisaillement efficace entre le béton et le panneau d'acier (évitant le glissement), l'équipement intègre des rouleaux d'indentation spécialisés ou une unité de poinçonnage en forme de croissant servocommandée sur les sections plates du panneau. Ceux-ci créent des empreintes surélevées régulièrement espacées ou des trous de cisaillement traversant l'épaisseur sur les nervures des panneaux (crêtes ou creux). La profondeur d'indentation et les dimensions de poinçonnage sont strictement calculées sur la base de la mécanique structurelle pour répondre aux exigences de capacité de cisaillement longitudinal pour les dalles de plancher composites, telles que spécifiées dans la *Norme pour la conception des structures en acier* (GB 50017).
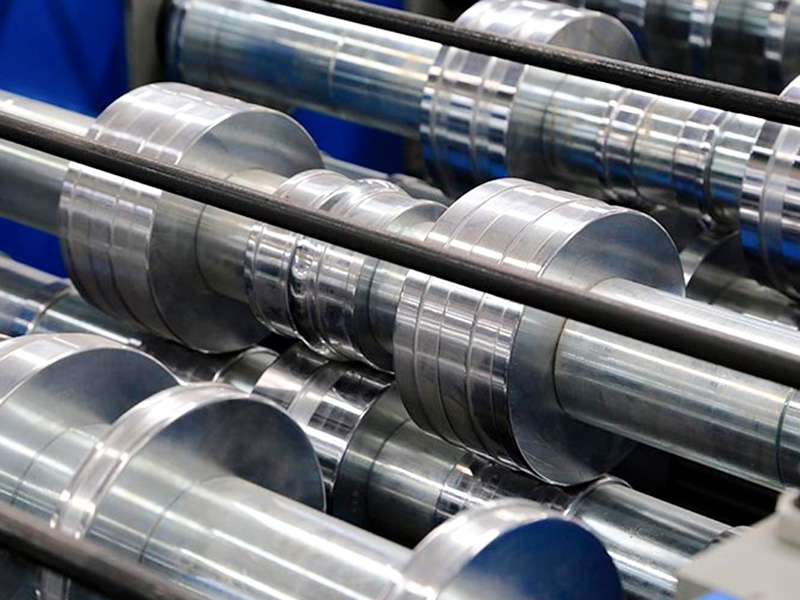
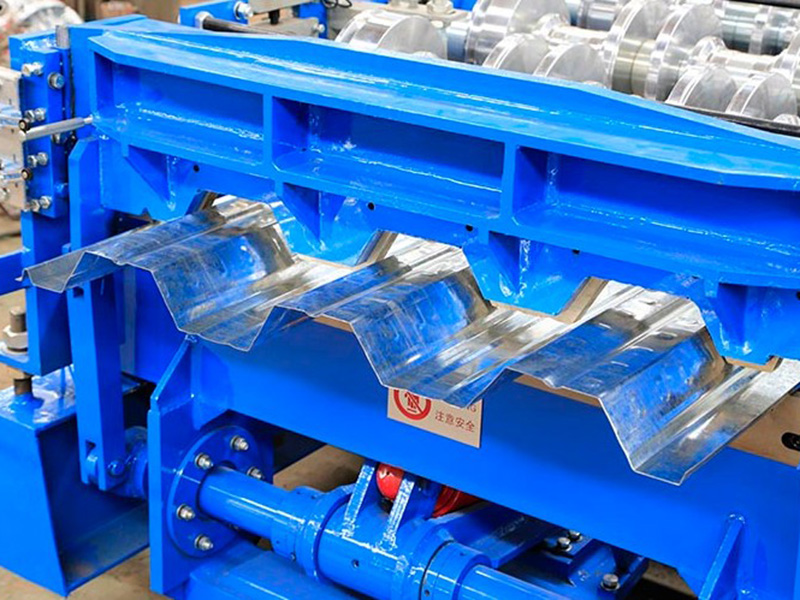
4). Unité principale de formage de rouleaux : comporte un cadre extra-rigide intégré en forme d'arc et est équipée de 16 à 22 stations de formage progressif.
Rigidité à la flexion : conçue pour gérer les caractéristiques du platelage de plancher, en particulier les profils de nervures profondes (généralement 50 à 76 mm) et la limite d'élasticité élevée du matériau, l'unité utilise des arbres principaux surdimensionnés en acier allié (42CrMo) (≥φ100 mm) et des plaques latérales épaissies (≥40 mm) pour résister aux immenses forces latérales générées lors du formage.
Section de formage à nervures fermées/serties (spécifique au modèle) : Pour les profils de terrasse à nervures fermées (par exemple, YXB65-185-555), l'étape finale intègre un système de rouleaux à verrouillage horizontal spécialisé. Cela enroule et ferme progressivement les brides ouvertes, assurant un verrouillage parfait au sommet du profilé.
5). Système de coupe à longueur fixe : Conçu pour les feuilles épaisses et à haute résistance, le système est livré en standard avec soit une cisaille/poinçon hydraulique robuste (pour les feuilles minces ≤1,2 mm) ou une scie volante CNC (pour les feuilles épaisses ≥1,5 mm). Il permet des coupes nettes et sans bavures sans déformer le profil transversal aux extrémités de la tôle.
6.) Système de contrôle PLC : équipé d'un écran tactile de qualité industrielle et d'algorithmes intégrés qui synchronisent l'espacement des indentations, les séquences de poinçonnage et les vitesses de formage ; comprend une protection contre les surcharges et des capacités de diagnostic des pannes en temps réel.
Flux de processus standard :
Déroulage → Nivellement et alimentation robustes → Indentation/poinçonnage par cisaillement de sections plates → Profilage de nervures profondes en plusieurs étapes (y compris l'emboîtement des nervures fermées) → Découpe robuste à longueur fixe → Déchargement et empilement automatiques
Paramètres techniques
| Article | Paramètre | Remarque |
| Base de machines | Acier de poutre en I de la norme nationale n ° 45 | Structure globale de soudage |
| Matériau du rouleau | Acier 45# de haute qualité | Usinage fin, trempé, recouvert de chrome dur |
| Arbre principal | Acier φ80, 45# | Usinage fin, trempé |
| Former des groupes | 20 | |
| Puissance du moteur principal | 15KW | |
| Méthode de conduite | Entraînement par chaîne | |
| Mode coupure | Coupure hydraulique | La puissance du moteur de la station hydraulique est de 5,5 kW |
| Lame coupée | Cr12MoV | Trempé, HRC58-62 |
| Dérouleur | Chargez 5 tonnes, avec plate-forme de chargement | La puissance du moteur de la station hydraulique est de 2,2 kW |
| Système de contrôle | Automate Simens/Scheider | |
| Système hydraulique | Marque BeiJin Huade | |
| Longueur totale de la ligne de production | Environ 20 mètres | |
| Poids de l'équipement | Environ 9 tonnes | |
| Épaisseur de la matière première | 0,8-1,5 mm | Bobine galvanisée Q235 |
| Vitesse de production | 15~20 m/min |