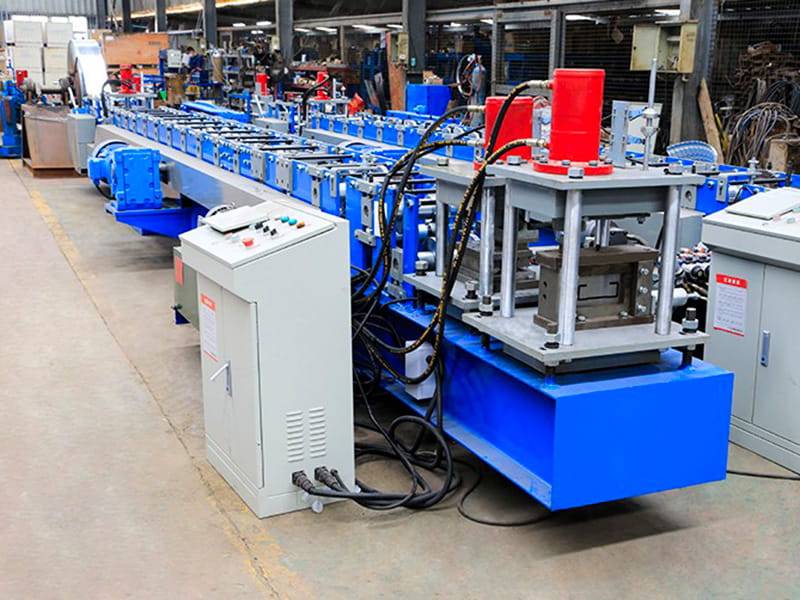
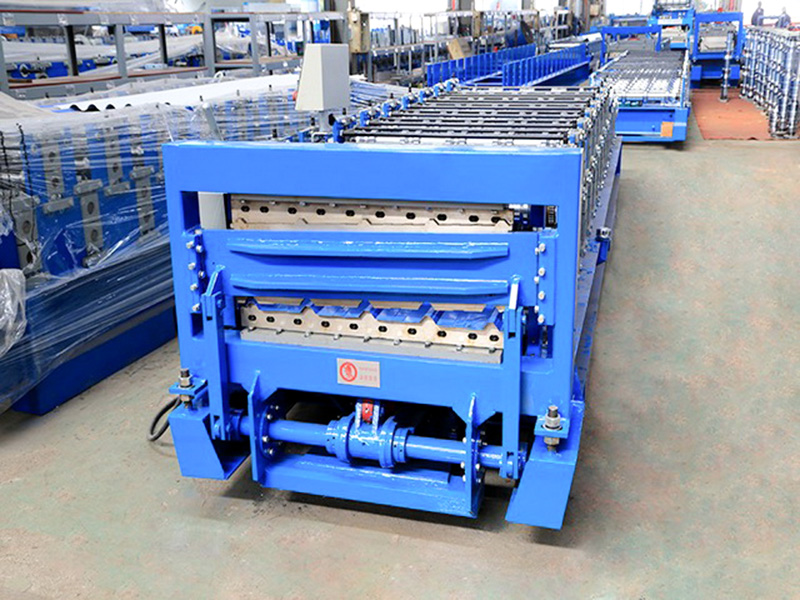
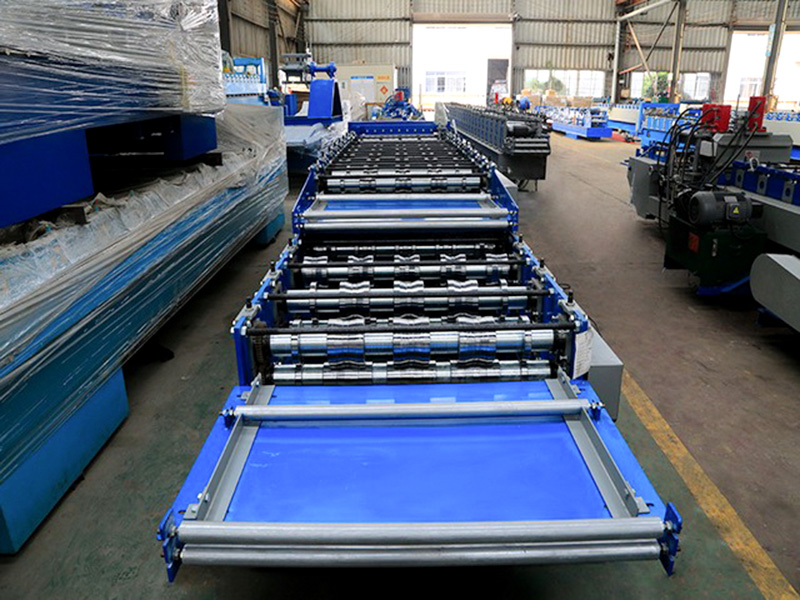
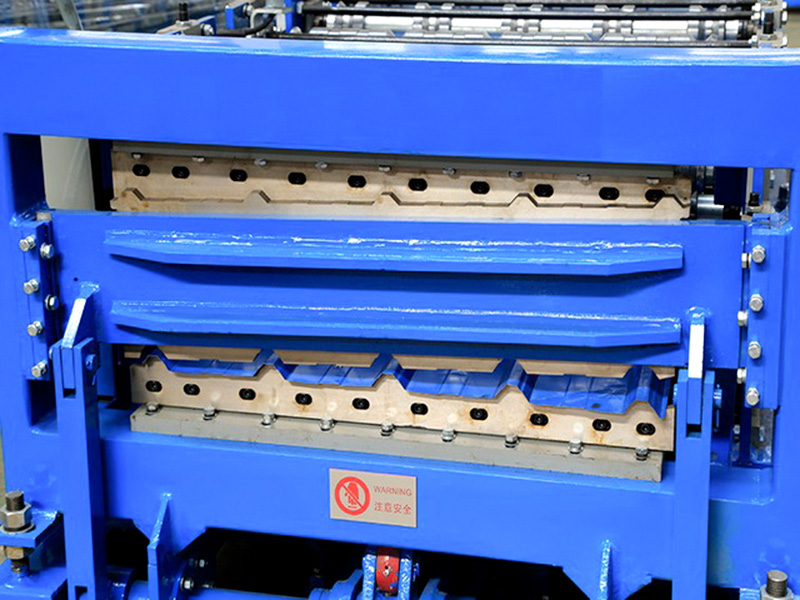
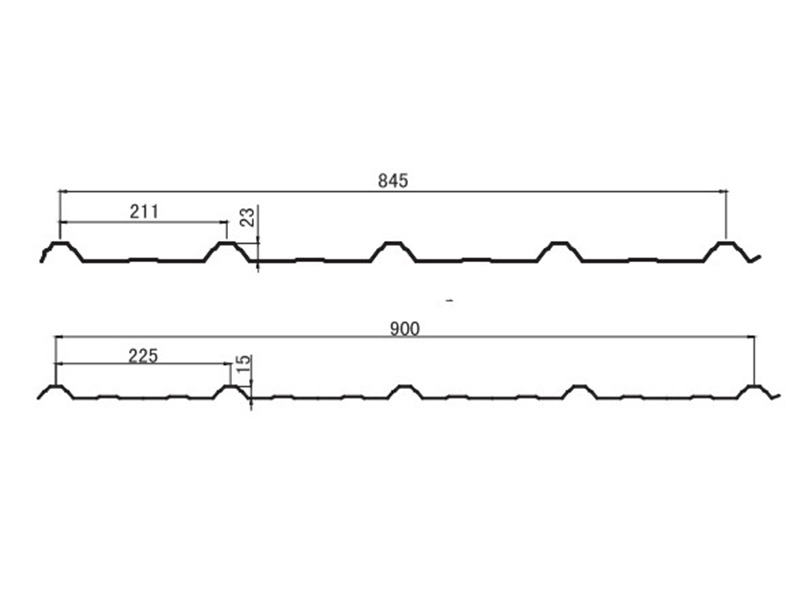
La machine de formage de rouleaux de tôle de toiture double couche de type 845/900 est un système composite qui intègre deux ensembles d'outils de profilage, conçus pour les profilés IBR avec des largeurs de couverture effectives de 845 mm et 900 mm, dans les niveaux supérieur et inférieur d'un seul châssis de machine extra-haut. Cet équipement est spécifiquement conçu pour résoudre le conflit entre l'espace limité de l'atelier et le besoin de diversification des gammes de produits auquel sont confrontés les fabricants de tôles profilées métalliques. Les niveaux supérieur et inférieur correspondent à deux profils IBR largement utilisés sur le marché international, permettant à une seule machine de fournir la capacité de production et la valeur de deux machines dédiées. Les panneaux IBR produits présentent des structures à nervures caissonnées distinctes et à arêtes vives, combinant une résistance portante élevée avec des capacités de drainage efficaces.
Jiangyin Hailong Machinery Factory est Machine de formage de rouleaux de tôle de toiture double couche de type 845-900 Fournisseur en Chine. Avec plus de 1200 relations clients, nous servons de nombreuses industries avec des équipements de profilage sur mesure, fournissant Machine de formage de rouleaux de tôle de toiture double couche de type 845-900 à vendre.
Composants d'équipement
1). Dérouleur hydraulique : conçu pour gérer des bobines d'acier à revêtement coloré de fort tonnage, il est doté d'une expansion/contraction hydraulique et d'une alimentation auxiliaire motorisée pour assurer une transition en douceur des matériaux lors du passage entre les niveaux supérieur et inférieur.
2). Système de nivellement et de guidage : utilise un niveleur avec des faces de rouleaux élargies combiné à un dispositif hydraulique de contrôle de position des bords (EPC) de haute précision pour garantir que la bande entre dans les systèmes de rouleaux supérieur et inférieur, droite et centrée.
3). Unité principale de formage de rouleaux à double couche (structure de base) :
Châssis : Construit à partir de plaques d'acier soudées et épaissies avec une hauteur considérablement accrue par rapport aux machines monocouches ; les principales zones porteuses sont renforcées par des barres d'arrimage transversales et des renforts diagonaux pour résister aux forces de torsion complexes générées lors du formage à double couche.
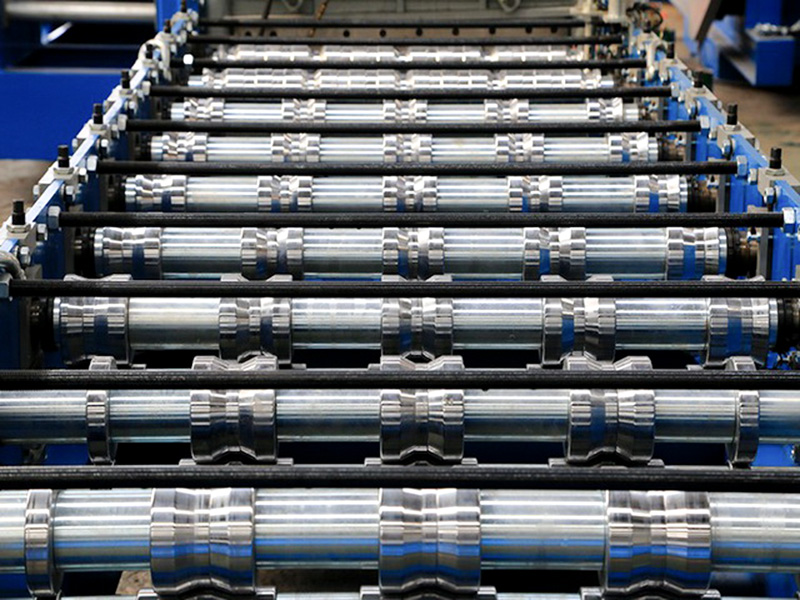
Système de rouleaux supérieurs (modèle 845) : configuré avec 12 à 14 stations de rouleaux de formage IBR spécialisés pour produire des panneaux IBR d'une largeur effective de 845 mm.
Système de rouleaux inférieurs (modèle 900) : configuré avec 12 à 14 stations de rouleaux de formage IBR indépendants pour produire des panneaux IBR d'une largeur effective de 900 mm.
Système d'entraînement supérieur/inférieur : partage un seul moteur principal et une boîte de vitesses haute puissance ; les embrayages électromagnétiques permettent une commutation indépendante entre les systèmes de rouleaux supérieur et inférieur, garantissant qu'un niveau reste stationnaire pendant que l'autre fonctionne, évitant ainsi le gaspillage d'énergie et l'usure inutile des surfaces des rouleaux. 4). Système de coupe hydraulique indépendant à deux stations (configuration clé) : L'équipement comprend des unités de cisaillement hydrauliques séparées pour les couches supérieure et inférieure. Le couteau supérieur est fixé en haut du châssis et le couteau inférieur en bas, chacun effectuant des opérations de coupe en longueur indépendantes. Cela élimine complètement les problèmes de précision, tels qu'un jeu de guide accru ou des coupes asymétriques, souvent causés par le partage d'un seul mécanisme de coupe de levage.
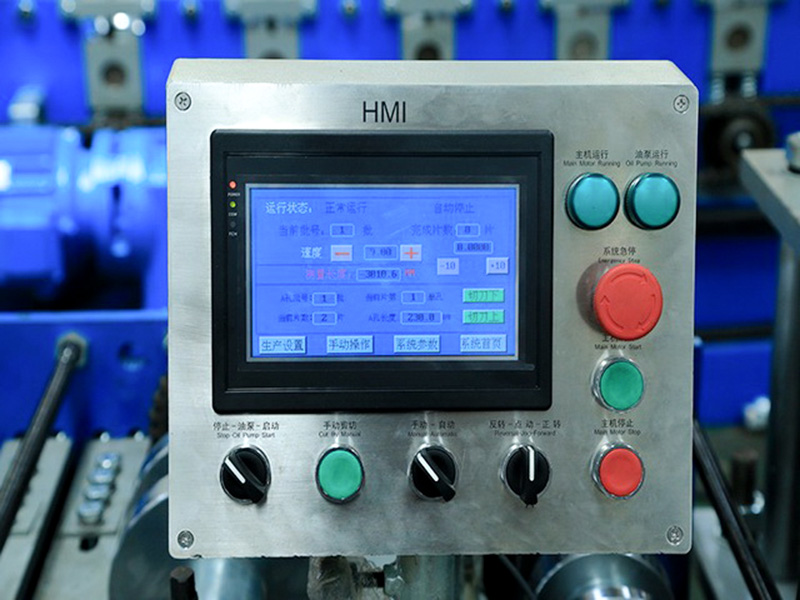
5). Système de contrôle double mode PLC entièrement automatique : équipé d'un grand écran tactile et de bibliothèques de paramètres intégrées pour les profils 845 et 900 (y compris l'écart entre les rouleaux, la compensation de longueur et le délai de coupe). Les modes de production peuvent être commutés d’une simple pression, et la conception infaillible évite efficacement les erreurs opérationnelles.
Flux de processus standard :
Déroulage → Nivellement et guidage de la bande → Alimentation dans la couche désignée (supérieure/inférieure) → Profilage de nervures caisson IBR multi-passes → Station indépendante de coupe en longueur hydraulique → Collecte des panneaux finis
Avantages techniques de base
1). Deux profilés dans une seule machine, réduction des coûts d'espace de 50 % : capable de produire des panneaux 845 et 900 IBR dans une longueur d'atelier de seulement 18 à 25 mètres. Par rapport à l'installation côte à côte de deux machines monocouche distinctes, cela permet d'économiser environ 40 à 50 % de largeur au sol et nécessite un investissement initial équivalent à seulement « 1,5 » machines monocouche, ce qui le rend idéal pour les ateliers à loyer élevé ou les opérations légères en actifs par les commerçants d'exportation.
2). Outillage spécifique au profil pour des contours IBR nets : les jeux de rouleaux supérieur et inférieur sont conçus indépendamment en fonction de la largeur spécifique développée et de la hauteur des nervures de chaque profil. L'outillage spécialisé en rouleaux assure des transitions nettes et nettes entre les « crêtes larges et plates » caractéristiques et les « creux étroits et profonds » du panneau IBR, éliminant ainsi les coins arrondis ou effondrés. Cela maximise le moment d'inertie du panneau, ce qui se traduit par une capacité portante supérieure sur le toit par rapport aux modèles universels interchangeables.
3). Résistance à la déflexion à large profil et capacité anti-dérive : pour s'adapter à la matière première large utilisée pour les profils IBR (généralement 1 000 mm à 1 100 mm), les arbres principaux supérieur et inférieur utilisent de l'acier allié de grand diamètre soutenu par des roulements haute densité. Cette conception minimise efficacement la déflexion radiale (courbure) provoquée par le processus de profilage à large profil, garantissant une hauteur de nervure uniforme sur toute la largeur du panneau et garantissant des chevauchements serrés et étanches.
4). Coupe indépendante pour une qualité de bord supérieure : L'utilisation de couteaux supérieurs et inférieurs indépendants élimine les problèmes d'accumulation de jeu mécanique associés aux systèmes dans lesquels un seul couteau se déplace verticalement. Qu'il s'agisse de profils 845 ou 900, les bords coupés restent droits et sans bavures, ce qui rend le système particulièrement adapté aux projets à l'étranger avec des exigences strictes en matière de précision de coupe.
Paramètres techniques
| Article | Paramètre | Remarque |
| Base de machines | Acier de poutre en I de la norme nationale n ° 45 | Structure globale de soudage |
| Matériau du rouleau | Acier 45# de haute qualité | Usinage fin, trempé, recouvert de chrome dur |
| Arbre principal | Acier φ75, 45# | Usinage fin, trempé |
| Former des groupes | 12/20 étapes | |
| Puissance du moteur principal | 7,5 kW | |
| Méthode de conduite | Entraînement par chaîne | |
| Mode coupure | Coupure hydraulique | La puissance du moteur de la station hydraulique est de 4 kW |
| Lame coupée | Cr12MoV | Trempé, HRC58-62 |
| Dérouleur | Chargez 5 tonnes, avec plate-forme de chargement | La puissance du moteur de la station hydraulique est de 2,2 kW |
| Système de contrôle | Automate Simens/Scheider | |
| Système hydraulique | Marque BeiJin Huade | |
| Longueur totale de la ligne de production | Environ 20 mètres | |
| Poids de l'équipement | Environ 8 tonnes | |
| Épaisseur de la matière première | 0,3-0,8 mm | Bobine galvanisée Q235 |
| Vitesse de production | 15~20 m/min |