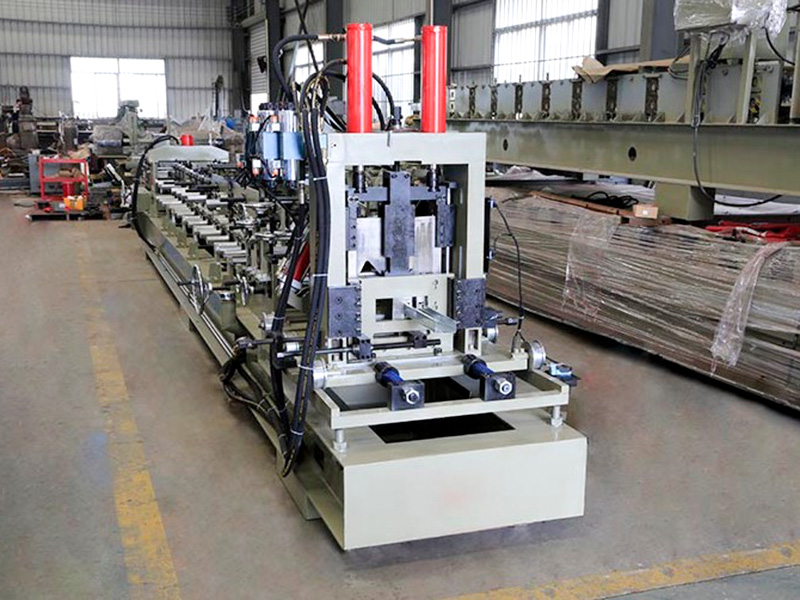
La machine de formage de rouleaux de pannes CU est un système de formage à froid composite développé pour répondre à la demande croissante de production flexible de l'industrie de la construction de structures en acier. Brisant les limites de la production traditionnelle à profil unique, cet équipement utilise une unité principale unifiée et un système de rouleaux réglables pour permettre une commutation rapide entre la production de pannes en forme de C (avec lèvres) et de pannes en forme de U (bords droits) sur la même ligne.
Jiangyin Hailong Machinery Factory est Machine de formage de rouleaux de pannes de type CU60-200 Fournisseur en Chine. Avec plus de 1200 relations clients, nous servons de nombreuses industries avec des équipements de profilage sur mesure, fournissant Machine de formage de rouleaux de pannes de type CU60-200 à vendre.
1. Composition de l'équipement
1). Dérouleur : Supporte la bobine d'acier et dispose d'un frein amortisseur pour empêcher la bande de s'effilocher.
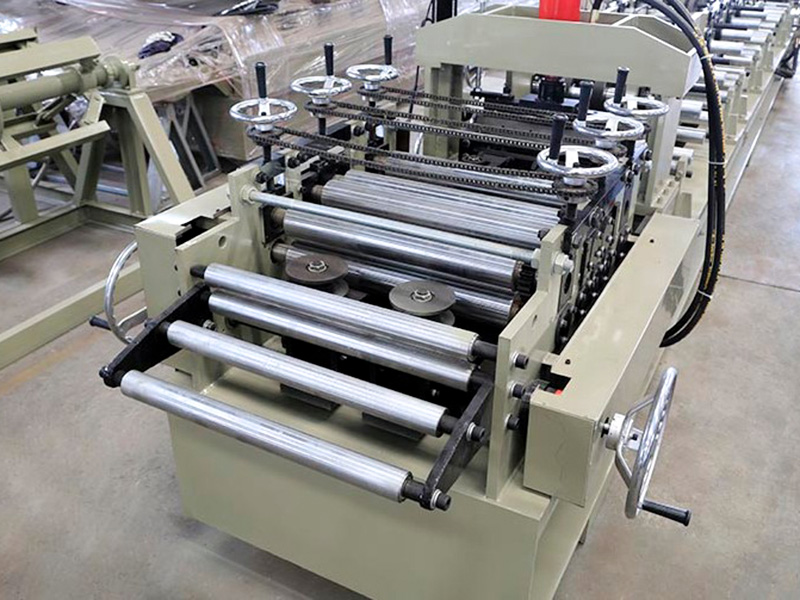
2). Unité de nivellement à 5 rouleaux/7 rouleaux : élimine les contraintes internes dans la bande d'acier et garantit la planéité avant qu'elle n'entre dans l'unité principale.
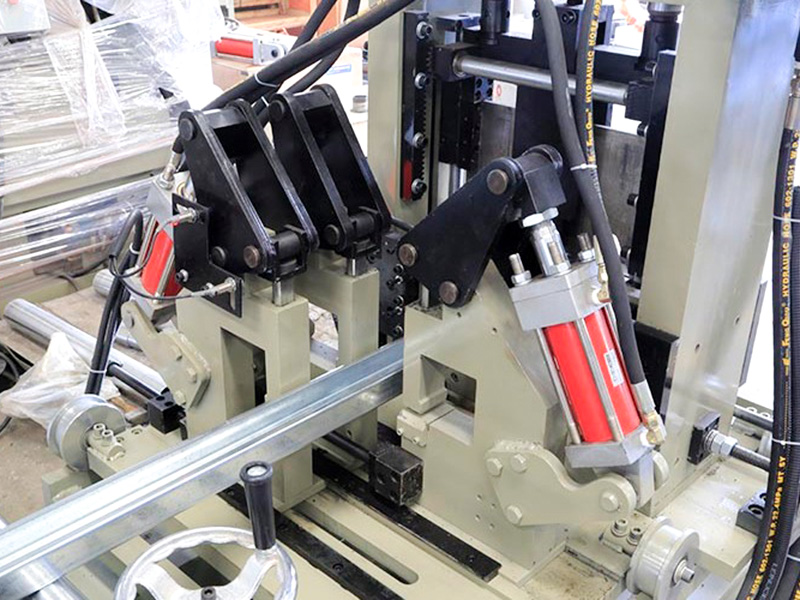
3). Système de poinçonnage servo : équipé de poinçons réglables multi-stations ; il peut percer des trous de connexion allongés dans l'âme (pour les profilés en C) ou passer au perçage de trous ronds dans les brides (pour les profilés en U) pour répondre à diverses exigences d'installation.
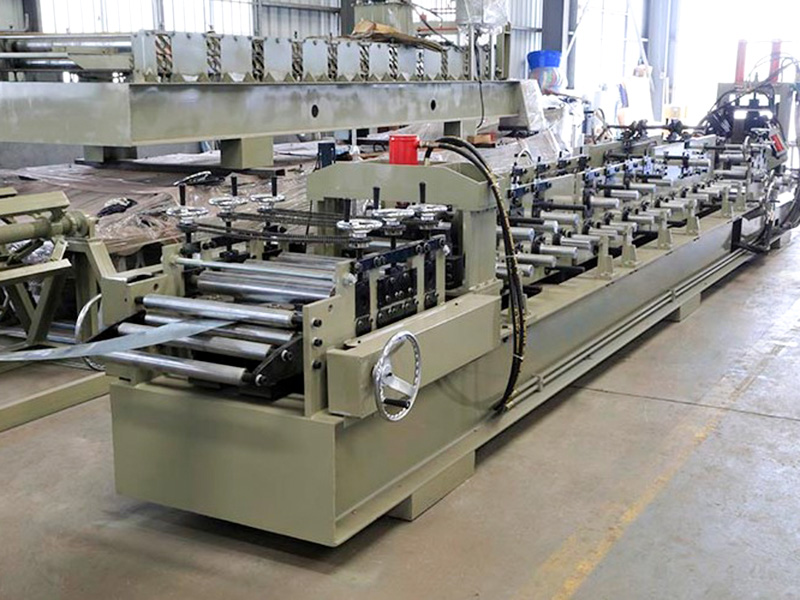
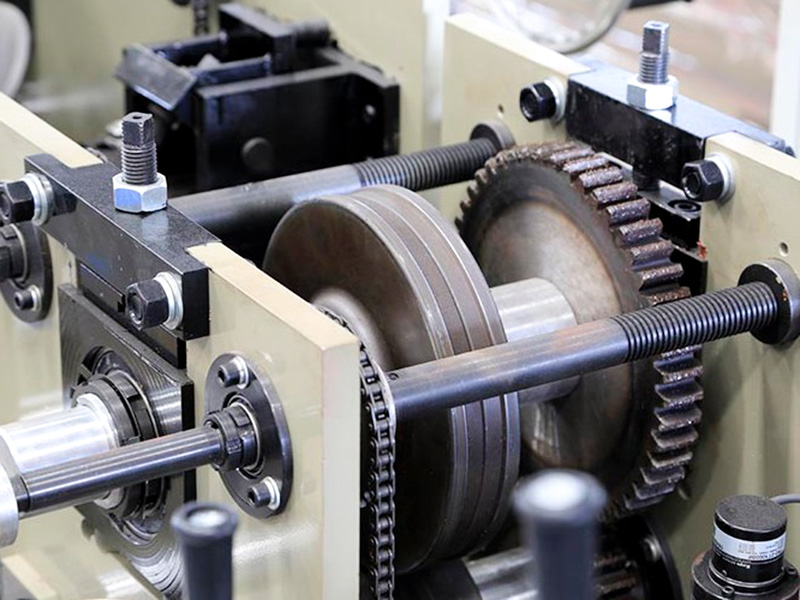
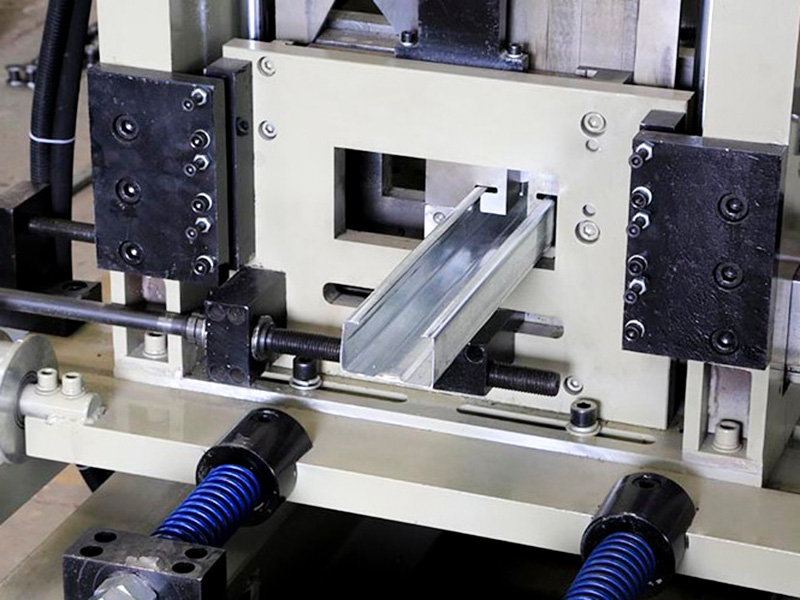
4). Unité principale de formage par rouleaux (section centrale) : comporte un cadre intégral en forme d'arc et est équipée de 14 à 18 passes de formage progressives. Les 4 à 6 dernières passes sont constituées d'unités mobiles à roulement latéral ; un engrenage à vis sans fin ou un entraînement hydraulique ajuste l'alimentation latérale pour contrôler la courbure des lèvres de la bride, servant de mécanisme clé pour la commutation de profil.
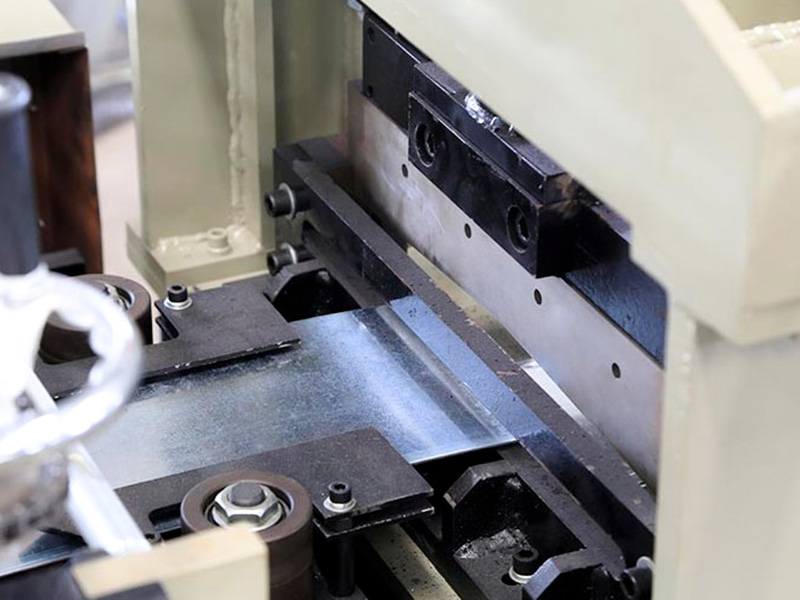
5). Machine de cisaillement/tronçonnage hydraulique : utilise une action de cisaillement pour produire des coupes nettes et sans bavures, éliminant ainsi le besoin de traitement secondaire.
6). Système de contrôle PLC entièrement automatique : comprend un écran tactile HMI et des bibliothèques de paramètres intégrées pour les profils C et U ; l'opération à une touche permet un réglage synchronisé des écarts entre les rouleaux et des positions de poinçonnage.
2. Flux de processus standard :
Déroulage → Nivellement et alimentation → Poinçonnage servocommandé → Formage de rouleaux multi-passes (y compris section ourlet/lèvre réglable) → Coupe à longueur → Collecte de produits finis
3. Performances de base et avantages techniques
1). Capacité bimode pour une production flexible : l'équipement prend en charge une commutation rapide entre les modes de production de profil C et de profil U en 15 à 25 minutes, éliminant ainsi le besoin de démonter ou de remplacer l'ensemble des rouleaux. Cela permet aux entreprises de gérer de manière flexible les commandes urgentes et les exigences de production impliquant de multiples spécifications et de petites tailles de lots, augmentant ainsi considérablement la durée de fonctionnement effective annuelle de l'équipement.
2). Contrôle précis du formage des profilés : pour relever le défi industriel du retour élastique des brides (élargissement de l'ouverture) inhérent aux profilés en U, qui n'ont pas la retenue des bords pliés, l'ensemble de rouleaux réglables à la sortie de la machine est doté d'une fonction de compensation de flexion excessive. En préréglant un angle d'inclinaison vers l'intérieur de 2° à 3° lors de la phase de formage finale, le système utilise les caractéristiques naturelles de retour élastique du métal pour contrecarrer la déformation, garantissant ainsi que l'erreur de verticalité des ailes du profilé fini reste ≤ 1,5 mm/m.
3). Rigidité et stabilité équilibrées : bien que les rouleaux de sortie soient des composants mobiles, le boîtier principal de la machine, construit à partir d'acier moulé intégré ou de tôle d'acier épaisse soudée et soumis à un traitement de vieillissement par vibration, atténue efficacement les problèmes de vibrations lors du formage de plaques épaisses (≥ 3,0 mm), assurant ainsi une stabilité opérationnelle à long terme.
4). Protection de surface : Le processus de formage à froid préserve l'intégrité de la couche galvanisée ou du revêtement coloré sur la bande d'acier, en maintenant la résistance à la corrosion d'origine du profilé.
4. Paramètres techniques
| Article | Paramètre | Remarque |
| Base de machines | Acier de poutre en I de la norme nationale n ° 40 | Structure globale de soudage |
| Matériau du rouleau | Cr12Mo1V1 | Trempe sous vide |
| Arbre principal | φ90,40Cr | Durcissement et trempe |
| Former des groupes | 20 | |
| Puissance du moteur principal | 25KW, Investissement | |
| Boîte de vitesses d'entraînement principal | K107 (Réducteur hélicoïdal K107) | |
| Méthode de conduite | Entraînement à double chaîne de 1,2 pouces | |
| Mode coupure | Coupure hydraulique | La puissance du moteur de la station hydraulique est de 11 kW |
| Mode de poinçonnage | Poinçonnage hydraulique | |
| Dérouleur | Chargez 5 tonnes, avec plate-forme de chargement | La puissance du moteur de la station hydraulique est de 2,2 kW |
| Système de contrôle | Automate Simens/Scheider | |
| Système hydraulique | Marque BeiJin Huade | |
| Longueur totale de la ligne de production | Environ 25 mètres | |
| Poids de l'équipement | Environ 12 tonnes | |
| Épaisseur de la matière première | 3,0 mm | Bobine galvanisée Q235 |
| Largeur de matière première | 175mm ~ 480mm | |
| Vitesse de production | 25~30 m/min |